Oct 20, 2026
Acero dulce de seis milímetros, 3.000 mm de largo, 250 piezas al mes. Esos tres números deciden más sobre qué máquina dobladora hidráulica necesita que cualquier folleto: el espesor determina el tonelaje, la longitud de curvatura determina la viga y el tamaño del lote decide si vale la pena pagar por una barra de torsión mecánica o una servoválvula de circuito cerrado.
La respuesta corta es que las máquinas servo hidráulicas, CNC con sincronización de torsión y electrohidráulicas no son mejores ni peores entre sí: están destinadas a trabajos diferentes. La placa gruesa en tiradas largas se adapta a una plegadora hidráulica simple con un tope de profundidad mecánico. En láminas delgadas en tiradas cortas con tolerancias de ángulo estrechas es donde la sincronización servo gana su precio solo en el tiempo de preparación. La barra de torsión CNC se encuentra en el medio y es la máquina que realmente compran la mayoría de los talleres. El resto de este artículo trata sobre confirmar esa división contra sus propias partes.
Una prensa plegadora es una prensa con un tope de profundidad inusualmente preciso. Dos marcos laterales llevan una cama inferior fija que sostiene la matriz; Dos cilindros hidráulicos situados en la parte superior del bastidor accionan el ariete que lleva el punzón. Una bomba suministra aceite a través de un bloque de válvulas, el ariete desciende hasta una posición programada y el ángulo de curvatura depende de qué tan lejos entra el punzón en la matriz. No hay una "configuración de ángulo" fija en ninguna parte de la máquina, sólo la profundidad y la respuesta del material a ella.
Tres cosas deciden si la curva se repite mil veces: qué tan paralelo permanece el ariete mientras desciende, con qué precisión se mide la profundidad y si el lecho se compensa por la deflexión que provoca la fuerza de flexión. La presión del sistema en máquinas de este tipo normalmente se sitúa en el rango de 200 a 300 bar, pero no es la presión lo que controla la calidad, sino la posición.
El paralelismo es donde se separan las tres familias de máquinas. Una simple máquina hidráulica mantiene el ariete nivelado mediante un varillaje mecánico y topes fijos; una máquina sincronizada en torsión une los dos cilindros con un eje de torsión y utiliza un eje CNC para la profundidad; una servomáquina electrohidráulica proporciona a cada cilindro su propia válvula proporcional y escala lineal, de modo que los dos lados se corrigen de forma independiente varias veces por segundo.
Esa diferencia se manifiesta en el tiempo de preparación y en la tolerancia en láminas delgadas. En una máquina de torsión, un cambio de material o de ángulo implica nuevos valores de profundidad y un doblez de prueba; en una máquina servo, esos valores viven en el programa y Y1/Y2 son de circuito cerrado, lo cual es importante cuando se ejecutan 30 piezas diferentes por semana en una hoja de 1,5mm.
| Característica | WC67Y hidráulico simple | CNC sincronizado en torsión WC67K | CNC servo electrohidráulico WE67K |
|---|---|---|---|
| Sincronización de RAM | Enlace mecánico | Eje de torsión más topes mecánicos | Servoválvula más escalas lineales por cilindro |
| Control de profundidad | Volante o NC simple | Eje Y CNC, motorizado | CNC con lazo cerrado Y1/Y2 |
| Configuración de pieza nueva | El más largo, establecido mediante curvas de prueba. | Moderados, ángulos almacenados en el programa. | Valores más cortos y repetibles |
| Mejor ajuste | Placa gruesa, perfiles simples, poco volumen. | Lotes mixtos en un taller de trabajo general. | Hoja delgada, ángulos cerrados, repetir el trabajo. |
| Costo relativo | Más bajo | Medio | más alto |
Cuando el término medio es suficiente, la máquina de eje de torsión suele ser la compra sensata: maneja una amplia combinación de trabajos de acero dulce y acero inoxidable, mantiene los ajustes de ángulo en un programa y no tiene el precio de un sistema servo.
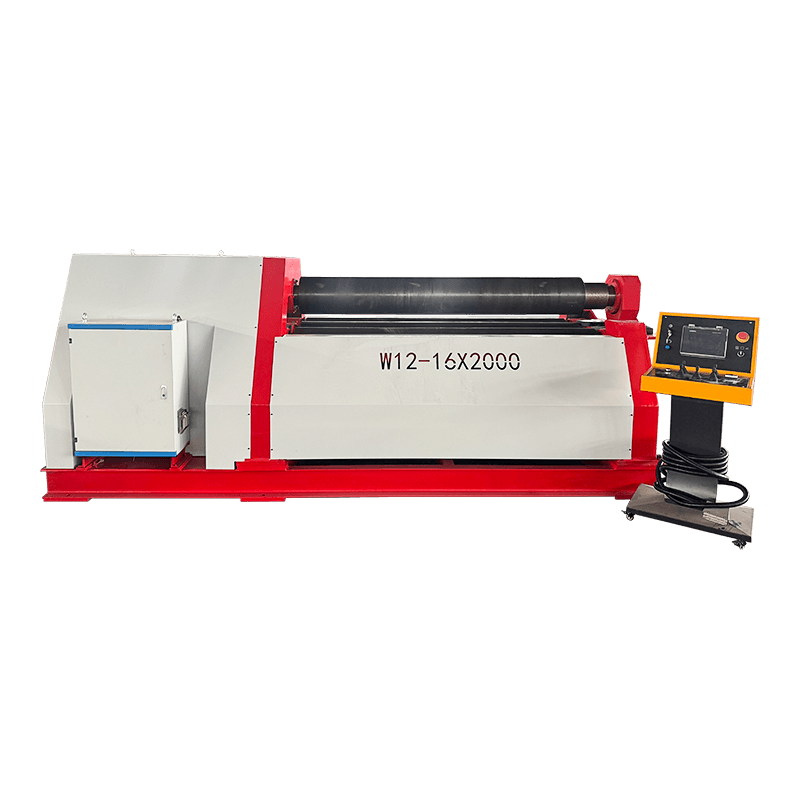
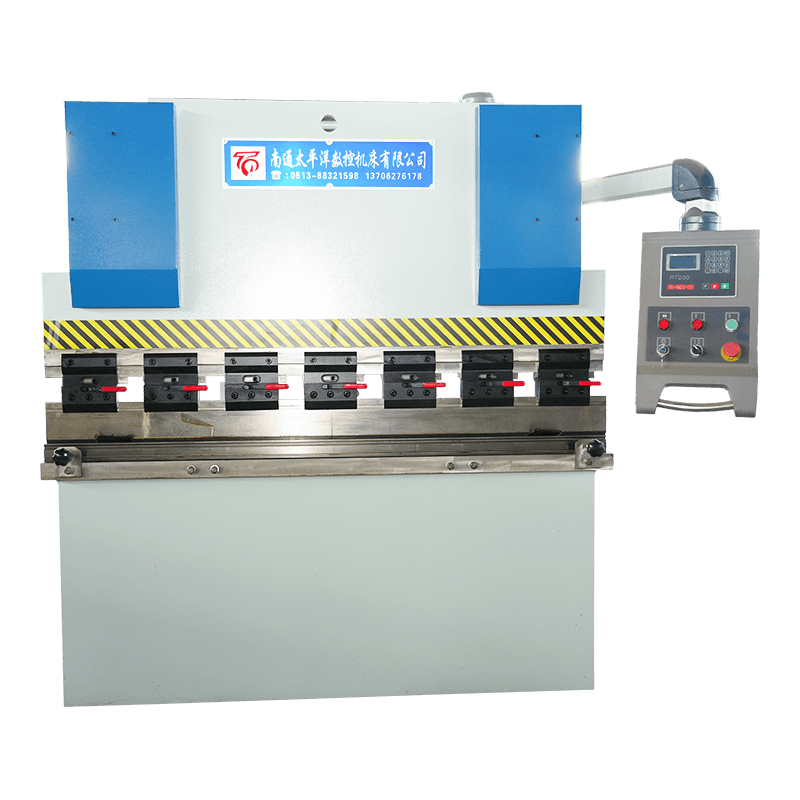
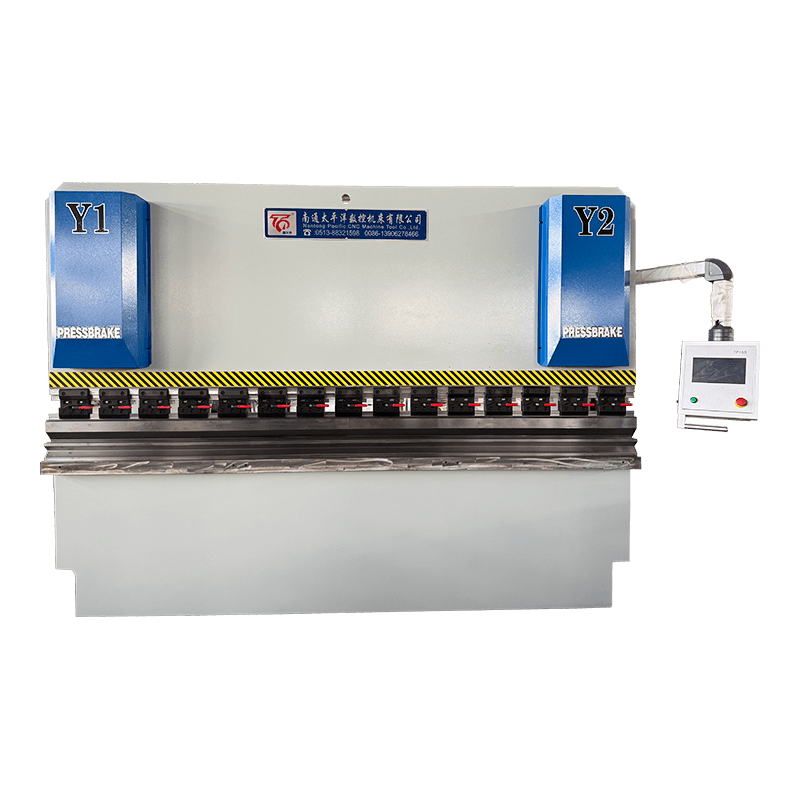
 Prensa plegadora hidráulica CNC síncrona con eje de torsión WC67K Una prensa plegadora CNC de gama media para trabajos mixtos de acero suave y acero inoxidable, con programas de ángulo almacenados y carrera y tope posterior servocontrolados. Ver producto →
El tonelaje no es una cuestión de gustos. Para el doblado por aire de acero dulce, una fórmula de taller viable es P (toneladas por metro) ≈ 65 × t² / V, donde t es el espesor de la placa y V es la apertura de la matriz. El punto de partida habitual es V = 8 × t. Por lo tanto, una placa de 6 milímetros funciona con una matriz de 48mm y necesita aproximadamente 49 t/m; en una curva de 3.000 mm que pesa aproximadamente 146 t, por lo que una máquina de 160 a 200 t cubre el trabajo con un margen de trabajo.
Para los talleres que doblan principalmente chapas más pesadas en perfiles simples, una máquina hidráulica convencional con un tope trasero motorizado cubre el trabajo sin tener que pagar por la sincronización del servo.
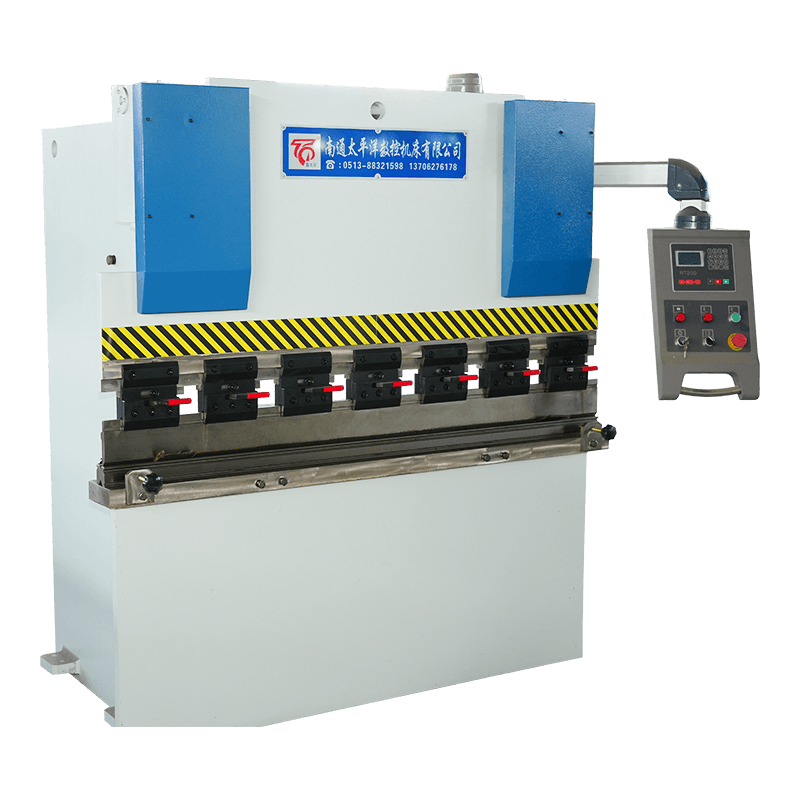 Prensa plegadora hidráulica de chapa metálica NC serie WC67Y Prensa plegadora hidráulica NC rentable para placas más pesadas y perfiles simples, con almacenamiento de programas E21 o RT200 y compensación manual opcional. Ver producto →
La mayoría de las quejas sobre ángulos se deben a cuatro causas, y sólo una de ellas es el sistema de control de la máquina. La primera es la deflexión: bajo carga, el ariete se inclina hacia arriba en el medio y la cama se inclina hacia abajo, por lo que una curva completa sale más profundamente en el centro que en los extremos. La coronación (un conjunto de cuñas o compensación hidráulica en la cama) es la solución estándar y debería estar en su lista de especificaciones si habitualmente dobla casi a plena capacidad.
El segundo es la variación material. Las tolerancias de espesor de las láminas significan que dos láminas de diferentes bobinas pueden doblarse de manera diferente a la misma profundidad del ariete, razón por la cual el doblado por aire siempre necesita una pieza de prueba al comienzo de un lote. El tercero es la recuperación elástica, que aumenta con la resistencia a la tracción: los aceros inoxidables y los grados de alta resistencia y baja aleación recuperan su recuperación notablemente más que el acero dulce y necesitan sobreflexión o corrección de ángulo. El cuarto es la temperatura del aceite: una máquina que funciona fría por la mañana y caliente por la tarde puede derrapar si no se compensa el valor de profundidad en el control. En una máquina servosincronizada, esa deriva se corrige continuamente; en una máquina de torsión no lo es.
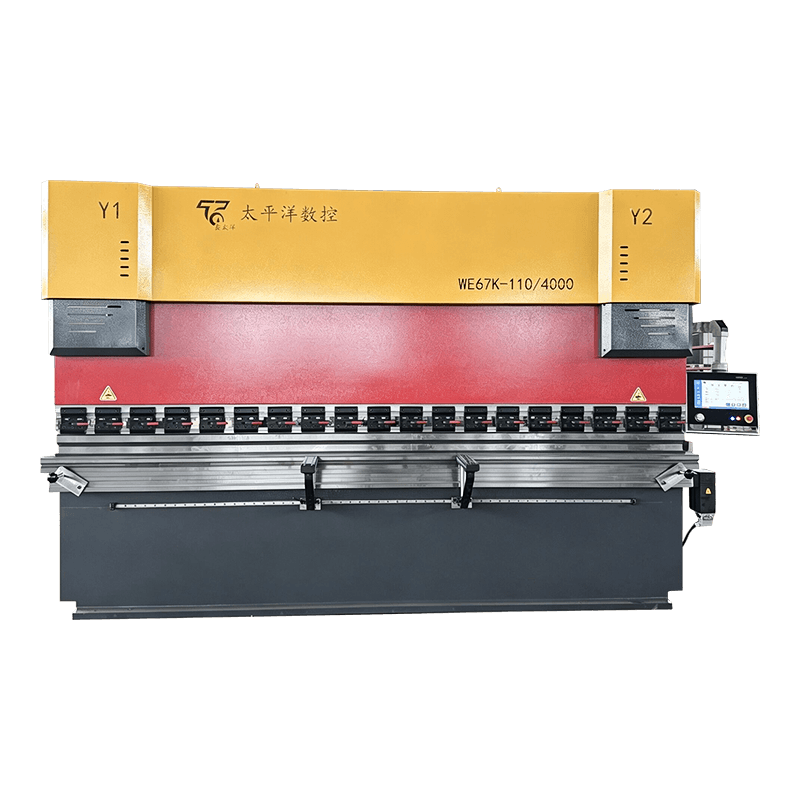 Prensa plegadora CNC servohidráulica electrohidráulica WE67K Prensa plegadora servosincronizada de alta precisión con tope trasero multieje y corrección continua para una precisión de doblado constante en toda la longitud de trabajo. Ver producto →
Las plegadoras hidráulicas fallan en lugares predecibles y casi todas las fallas costosas comienzan como fallas baratas. El circuito hidráulico, la sincronización y el tope trasero representan la mayoría de las paradas no planificadas, y una breve rutina semanal detecta la mayoría de ellas antes de que se conviertan en una parada de producción. Nuestro guía de mantenimiento de la máquina dobladora hidráulica cubre el cronograma completo; Estos son los cinco elementos que vale la pena hacer primero.
Dos máquinas con el mismo tonelaje y longitud de plegado pueden ser compras muy diferentes, porque el número del título no dice nada sobre el control, la coronación o la prueba de aceptación. Ponga lo siguiente en papel antes de comparar precios.
| Artículo | que decir | Por qué es importante |
|---|---|---|
| Fuerza nominal | Tonelaje con una apertura de matriz y resistencia del material indicadas | Evita la sobrecarga cuando luego se coloca un troquel más estrecho |
| Longitud de curvatura | Posiciones de flexión de longitud completa y descentradas | La deflexión del marco es peor en los extremos. |
| Repetibilidad del ángulo | Número de curvaturas de prueba y tolerancia aceptada. | El único cheque que refleja la producción real. |
| Seguridad | Cortina de luz, control a dos manos, protección de válvula de alivio | Requisito legal y protección del operador |
| Documentación | Esquema hidráulico, diagrama de cableado, respaldo de parámetros. | Reduce el tiempo de resolución de problemas a la mitad |
| Repuestos | Kits de juntas, elementos filtrantes, componentes del tope trasero | El tiempo de inactividad depende de lo que ya hay en su estantería |
Como referencia, Nantong Pacific CNC Machine Tool fabrica las tres arquitecturas (servo hidráulica simple, sincronizada por torsión y electrohidráulica) en Haian, Jiangsu, y exporta al sudeste asiático, Europa, EE. UU. y Medio Oriente. puedes revisar toda la gama de plegadoras junto con cizallas, laminadoras y prensas, lo que ayuda cuando un solo proveedor tiene que cubrir toda una línea de fabricación en lugar de una sola máquina.
La parte hidráulica describe el accionamiento: la presión del aceite mueve el ariete. CNC describe el control que establece la profundidad del ariete, la posición del tope trasero y, a veces, la coronación. La mayoría de las plegadoras hidráulicas modernas son CNC de alguna forma, por lo que los dos términos se superponen en lugar de competir.
Utilice P (t/m) ≈ 65 × t² / V para acero dulce, con V = 8 × t. Una placa de 6 mm en una matriz de 48 mm necesita alrededor de 49 t/m, por lo que un plegado de 3.000 mm necesita aproximadamente 146 t; una máquina de 160 a 200 t lo cubre con margen.
El precio varía con el tonelaje, la longitud de plegado, el número de ejes CNC, la coronación y las herramientas. Dos máquinas del mismo tamaño pueden aterrizar muy separadas una vez que se agregan la sincronización del servo y un control de 3 1 o 4 1 ejes, así que solicite una cotización según sus propios dibujos de piezas.
Siga el intervalo del fabricante y tome una muestra de aceite al menos una vez al año. El calor, el polvo y el agua son las causas habituales de una degradación temprana, y los elementos filtrantes normalmente necesitan ser reemplazados con más frecuencia que el propio aceite.
Sí, pero los grados inoxidables y de alta resistencia necesitan más fuerza y más compensación elástica que el acero dulce. Dimensione la máquina para el material más duro de su carga de trabajo previsible en lugar de para el trabajo actual con acero dulce.
Cortinas de luz o protectores láser en el espacio de herramientas, control con dos manos, una válvula de alivio que protege el circuito hidráulico contra sobrecargas y topes mecánicos en el ariete. Confirme que la máquina tenga la certificación requerida en su mercado antes de enviarla.
Productos relacionados
Contáctenos
Dirección de fábrica
Parque Industrial Xichang, Ciudad de Chengdong, Haiancity, Nantong City, Provincia de Jiangsu, China
Correo electrónico
Teléfono
+86-13906278466
productos
Código QR