Nov 04, 2026
Un taller que cotiza veinte carcasas de acero inoxidable al mes, de chapa de 6 mm por 1500 mm de ancho, laminada a Ø600 mm, no necesita una máquina de cuatro rodillos. Una máquina laminadora de placas de 3 rodillos realizará ese trabajo cómodamente, siempre que se especifique el diámetro del rodillo y el método de predoblado en lugar de solo el tonelaje.
Ésa es la respuesta corta, y vale la pena decirla claramente porque la mayoría de los compradores parten de la pregunta equivocada. Comparan el tonelaje y el precio, luego descubren, después de la instalación, que es necesario recortar los extremos de cada armazón, que la redondez se desplaza a lo largo de la placa ancha o que un cilindro cerrado no se puede sacar de la máquina en absoluto.
La pirámide de tres rodillos ha sido la configuración estándar para la laminación de placas durante décadas: tres puntos de contacto, dos rodillos inferiores accionados, un rodillo superior, una amplia gama de diámetros de un solo conjunto de rodillos y una estructura mecánica cuyo mantenimiento es económico. Donde el diseño se divide es en cómo se mueven los rodillos, y eso es lo que decide el tiempo del ciclo.
En una máquina de tres rodillos, los dos rodillos inferiores son accionados por el motor principal y giran en la misma dirección, mientras que el rodillo superior desciende entre ellos. La placa se agarra a lo largo de tres líneas de contacto, y la profundidad a la que se baja el rodillo superior es lo que empuja el material más allá del límite elástico. Nada se fija con una matriz, por lo que un conjunto de rodillos cubre una amplia gama de diámetros, normalmente desde aproximadamente 1,3 veces el diámetro del rodillo superior hacia arriba.
Debido a que la hoja debe avanzar y retroceder, los extremos nunca pasan por debajo del rollo superior en las primeras pasadas. Esa sección recta y sin doblar es la diferencia práctica más importante entre los tipos de máquinas y es la razón por la que existe el predoblado.
Ambos tipos llevan tres rollos. La diferencia es la libertad de movimiento y cambia lo que el operador realmente puede hacer con la máquina.
En una máquina mecánica simétrica, sólo se mueve el rodillo superior, hacia abajo; los rodillos inferiores están fijos en sus cojinetes. El marco es simple y rígido, y esta es la ruta más barata hacia carcasas de gran diámetro. La desventaja es que los extremos no se pueden doblar previamente, por lo que una sección recta permanece plana hasta que se recorta o se enrolla en una operación separada.
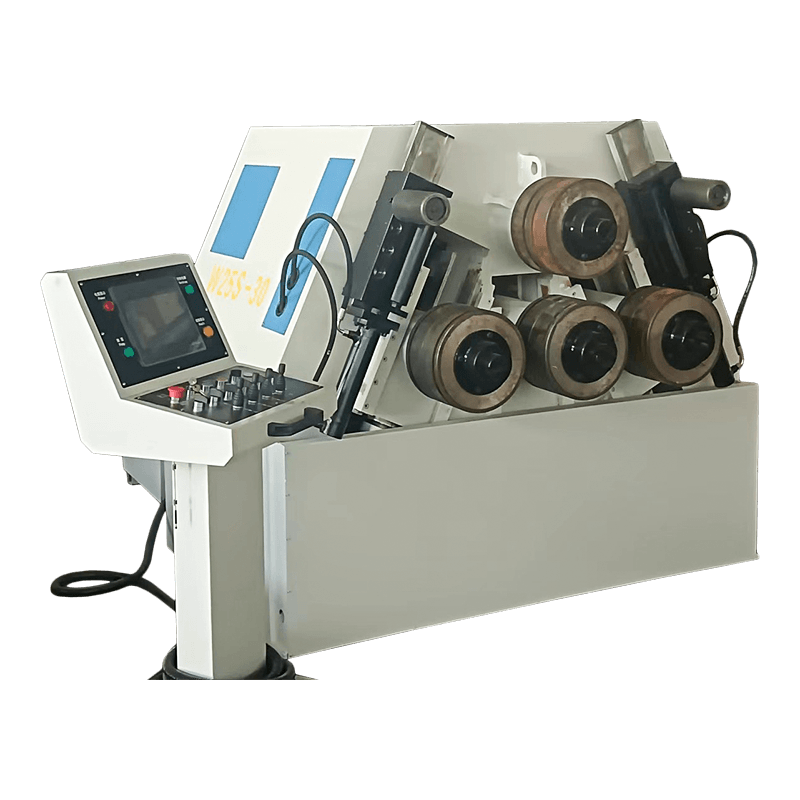
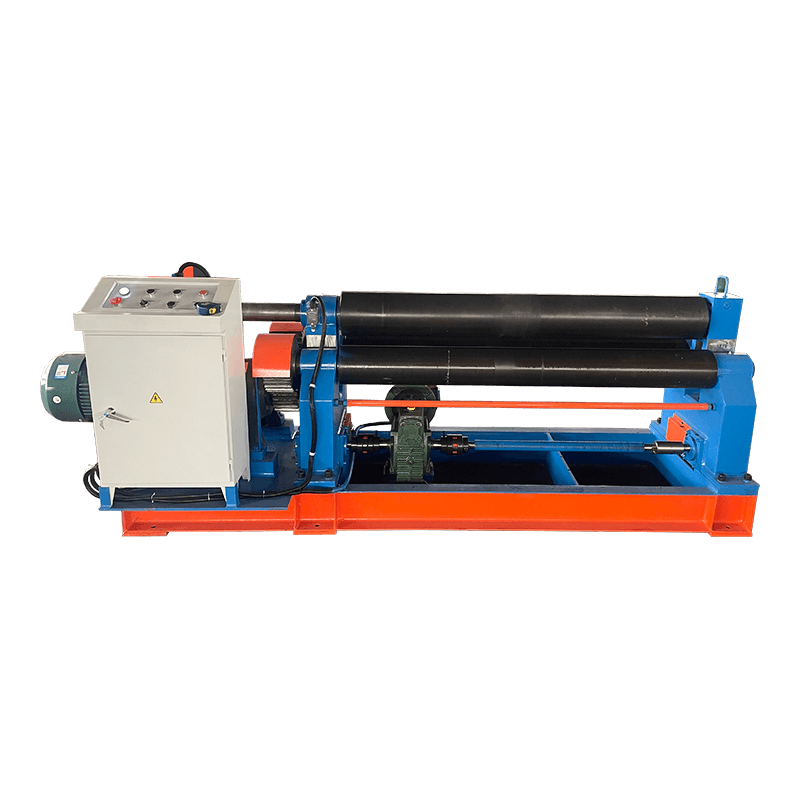 Máquina laminadora de placas mecánica simétrica de 3 rodillos serie W11 Un rodillo mecánico rentable para carcasas cilíndricas y piezas curvas básicas, con rodillos inferiores fijos y sin precurvado final. Ver producto →
En una máquina hidráulica universal, ambos rodillos inferiores se mueven: verticalmente para doblar, horizontalmente para desplazar el punto tangente debajo del rodillo superior. Ese recorrido horizontal es lo que hace posible una verdadera preflexión de ambos extremos. La mayoría de las construcciones también cuentan con un extremo abatible hidráulico para que se pueda levantar un cilindro cerrado, y algunas pueden inclinar el rodillo superior para trabajar con el cono.
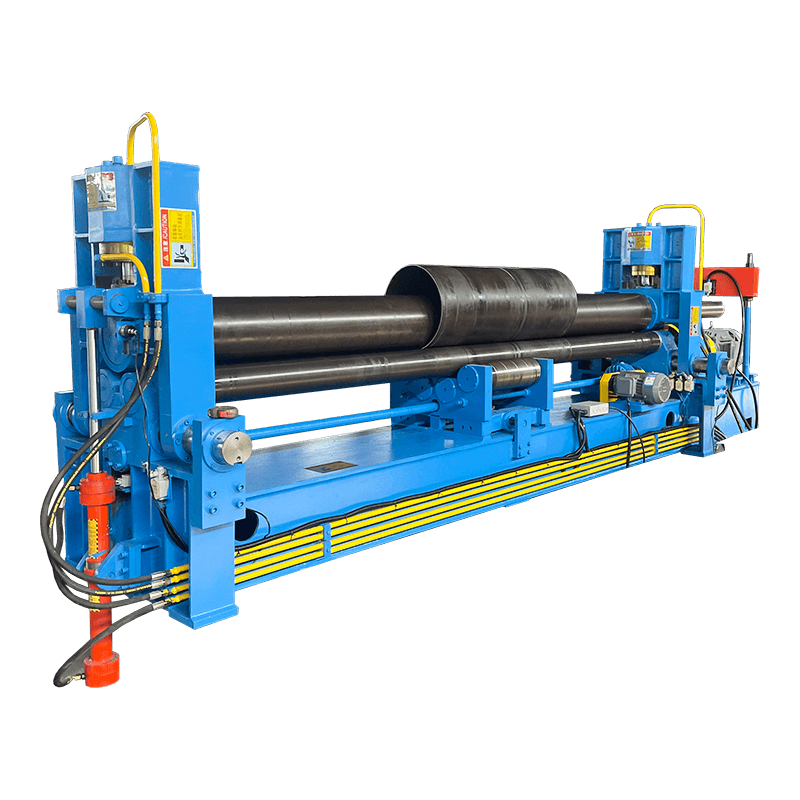 Máquina laminadora de placas hidráulica universal de 3 rodillos serie W11S Un rodillo hidráulico universal con precurvado final real y opciones CNC, adecuado para conformado de placas más gruesas y acero inoxidable. Ver producto →
Para placas gruesas y acero inoxidable, el segundo diseño generalmente se amortiza en un año: menos extremos recortados, menos reenrollados, menos tiempo de grúa. Para trabajos de conductos y tanques donde los extremos desaparecen en una costura longitudinal, una máquina simétrica suele ser la compra más sensata.
| Artículo | 3 rollos symmetrical (mechanical) | 3 rollos universal (hydraulic) |
|---|---|---|
| movimiento de balanceo | rollo superior vertical only | Rollos inferiores verticales y horizontales. |
| Extremos de placa precurvados | No es posible en una configuración | Ambos extremos, sin quitar la placa. |
| Sección plana izquierda en cada extremo. | Más tiempo; generalmente recortado | corto |
| Quitar un caparazón cerrado | Necesita saliente o un caparazón dividido | Extremo hidráulico |
| Ajuste | Tornillos manuales, mecánicos. | Control hidráulico colgante |
| Ajuste típico | Ductos, tanques, fabricación en general. | Recipientes a presión, inoxidable, placa gruesa |
La capacidad del catálogo casi siempre se indica para acero dulce en todo el ancho de trabajo. Antes de comparar dos ofertas, compare estos cinco elementos:
el completo gama de máquinas laminadoras de placas es una forma más rápida de comparar diámetros de rodillos y tipos de unidades que trabajar con hojas de datos PDF individuales.
Una rápida comprobación de la cordura de esa tabla: si su carcasa más pequeña tiene un diámetro de 600 mm, un rodillo superior de 400 mm sitúa el suelo en aproximadamente un diámetro de 520 mm, por lo que el trabajo aún encaja. Un rollo de 500 mm no lo haría.
Cada máquina de tres rodillos deja un tramo recto en ambos extremos; la verdadera pregunta es cuánto dura y qué se hace al respecto. En una máquina simétrica, las respuestas prácticas son recortar el extremo escuadrado, soldarlo en la costura longitudinal y alisarlo, o aceptar una carcasa ligeramente ovalada y corregirla en el montaje.
Las máquinas universales lo manejan con predoblado: el operador coloca la placa de modo que el extremo quede directamente encima de la línea tangente entre el rodillo superior y el rodillo inferior, dobla ese tramo corto y luego enrolla en toda su longitud. Una máquina de cuatro rodillos alcanza el mismo resultado con un rodillo inferior fijo y un rodillo lateral, y no necesita girar la placa de extremo a extremo.
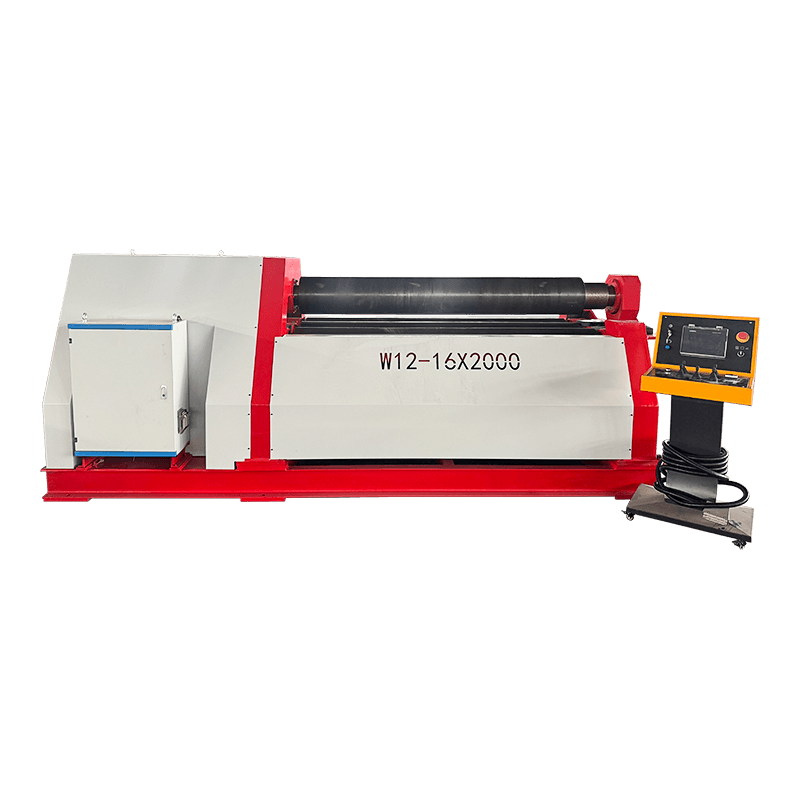 Máquina dobladora y laminadora de placas hidráulica de 4 rodillos serie W12 Una máquina hidráulica de cuatro rodillos que precurva ambos extremos en una sola configuración, con posicionamiento de rodillos CNC opcional para trabajos curvos. Ver producto →
La recuperación elástica es la otra corrección que debe realizar el operador. Cada material se descarga de manera diferente: el acero inoxidable 304 se recupera notablemente más que el acero dulce, el aluminio nuevamente se comporta de manera diferente y el margen se encuentra midiendo una carcasa liberada en lugar de una cargada. Los pequeños incrementos, medidos después del lanzamiento, superan cada vez una gran suposición.
La mayoría de las quejas sobre las máquinas de tres rodillos se remontan a la configuración más que a la máquina en sí. Los controles a continuación cubren la mayoría de ellos:
el guía de funcionamiento paso a paso para máquinas de tres rodillos Establece la programación de pases y la configuración del espacio entre rollos con más detalle. Cuando algo sale mal, los síntomas suelen ser uno de cinco:
Lamina una placa plana formando cilindros, conos y arcos doblando la hoja entre tres rollos. El trabajo típico incluye tanques, conductos, carcasas de recipientes a presión, tuberías y secciones redondas estructurales en acero dulce, inoxidable y aluminio.
Los modelos para talleres pequeños comienzan alrededor de 2 mm y las máquinas industriales de tres rodillos alcanzan 40 mm o más con anchos de trabajo más cortos. El espesor nominal siempre supone acero dulce en todo su ancho, por lo que se reduce aproximadamente entre un 25 y un 30 por ciento para el acero inoxidable.
Una máquina de tres rodillos se basa en la geometría de los rodillos y, en los modelos universales, en mover los rodillos inferiores para realizar el precurvado. Una máquina de cuatro rodillos añade un rodillo lateral, por lo que predobla ambos extremos sin girar la placa y puede enrollar un diámetro más pequeño en el mismo rodillo superior.
En una máquina simétrica de tres rodillos, la sección no doblada es lo suficientemente larga como para que normalmente haya que recortarla o soldarla en la costura. Las máquinas universales y de cuatro rodillos lo reducen a un margen reducido, por lo que son adecuadas para carcasas cerradas y líneas de soldadura visibles.
Sí, a espesor reducido. El acero inoxidable se endurece y se recupera más que el acero dulce, así que planifique más pasadas, un exceso de rodillo ligeramente mayor y una capacidad de alrededor del 70 por ciento de la clasificación del acero dulce.
Comience con el diámetro de carcasa más pequeño y la placa más gruesa que jamás haya utilizado, luego verifique el diámetro del rodillo superior, la longitud de trabajo y la potencia del motor con respecto a ellos. Comprar solo con el grosor máximo generalmente te deja corto en diámetro.
Productos relacionados
Contáctenos
Dirección de fábrica
Parque Industrial Xichang, Ciudad de Chengdong, Haiancity, Nantong City, Provincia de Jiangsu, China
Correo electrónico
Teléfono
+86-13906278466
productos
Código QR