Oct 14, 2026
Un fabricante que cita una serie de gabinetes de acero dulce de 6 milímetros (2400 mm de longitud de curvatura, bridas de 90°, una pata de 60 mm y una tolerancia de ángulo de ±0,5° en toda la pieza) generalmente llega a la respuesta correcta más rápido que cualquier catálogo. Ese trabajo necesita una máquina dobladora de placas con control de ángulo repetible, no simplemente más tonelaje. Primero, la conclusión práctica: elija la clase de máquina según la tolerancia y el tamaño del lote que debe mantener, luego dimensione el tonelaje, la longitud de plegado y las herramientas alrededor de la pieza real.
Todo lo que aparece a continuación (la fórmula de tonelaje, las reglas de matriz, las comprobaciones de aceptación) se puede verificar en el taller antes de firmar un pedido, ya sea que el presupuesto apunte a una prensa plegadora hidráulica convencional o a una máquina servo CNC electrohidráulica.
Una máquina dobladora de placas, llamada plegadora en la mayoría de los talleres, forma curvas en línea recta en láminas y placas. La herramienta superior (el punzón) empuja la pieza de trabajo hacia un troquel inferior en forma de V. En el curvado por aire, el método utilizado en la mayor parte de la producción moderna, el punzón nunca toca fondo; el ángulo final depende de qué tan lejos viaja el ariete. Por este motivo, el sistema de control, la rigidez del bastidor y las herramientas deciden el resultado mucho más que el tonelaje bruto.
Una máquina típica consta de:
Tres factores: repetibilidad de la posición del ariete, deflexión del marco y del ariete bajo carga, y recuperación elástica del material. Los constructores abordan los dos primeros a través de la estructura y el control (un eje de torsión que une ambos cilindros, o dos cilindros servocontrolados con retroalimentación de posición independiente) mientras el operador corrige la recuperación elástica doblando demasiado uno o dos grados la primera pieza. Si la máquina no puede repetir la posición del ariete, ninguna cantidad de doblado de prueba mantendrá ±0,5° en un lote.
Las máquinas dobladoras de placas que se venden hoy en día se dividen en tres grupos prácticos. Las diferencias aparecen en el tiempo de preparación, la consistencia del ángulo y el precio, no en la forma de la curva en sí.
| Clase de máquina | Control de ángulo y posición. | Configuración por trabajo | Mejor ajuste | Costo relativo |
|---|---|---|---|---|
| Hidráulico convencional (por ejemplo, serie WC67Y) | Topes mecánicos, tope trasero manual o simple motorizado | Aproximadamente 20 a 40 minutos | Piezas puntuales, trabajos de reparación, soportes simples | Más bajo |
| NC sincronizado con eje de torsión (serie WC67K) | Controlador NC con eje de torsión mecánico que mantiene ambos cilindros paralelos | Aproximadamente 10 a 25 minutos | Lotes pequeños a medianos, trabajo mixto | medio |
| Servo CNC electrohidráulico (serie WE67K) | Dos cilindros servocontrolados con retroalimentación independiente, CNC gráfico, coronación opcional | Aproximadamente 5 a 15 minutos | Trabajos repetidos, tolerancias estrictas, planchas delgadas a medianas | más alto |
La brecha no es pequeña. En una tirada de 200 piezas idénticas, 20 minutos ahorrados por configuración y dos dobleces de prueba menos por nuevo trabajo a menudo superan un precio de compra más bajo, pero solo si el taller realmente repite el trabajo.
La mayoría de los errores de talla comienzan aquí. Para acero dulce (resistencia a la tracción de alrededor de 450 MPa) en curvado al aire, una fórmula ampliamente utilizada en la industria es:
Fuerza de flexión (kN) ≈ 650 × S² × L ÷ V
Aquí S es el espesor de la placa en mm, L es la longitud de curvatura en metros y V es la apertura de la matriz en V en mm. Aplicando la regla común de matrices V = 8 × S, un metro de placa de 6 mm necesita aproximadamente 490 kN, unas 50 toneladas por metro de curvatura, sin tener en cuenta ningún margen de seguridad.
Figura 1: fuerza requerida por metro de curvatura en V = 8 × S, derivada de la fórmula anterior.
Tres correcciones cambian la cifra en la práctica:
Figura 2: multiplicadores de material aplicados a la fuerza de flexión calculada.
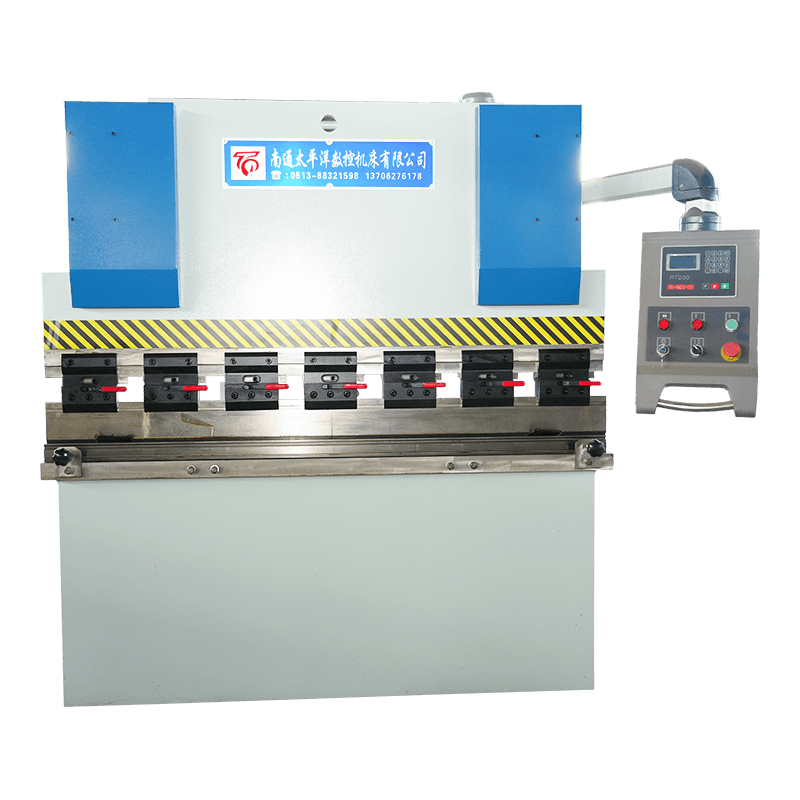
Topes mecánicos y tope trasero manual, accionamiento hidráulico, sin programas almacenados. Esta es la opción sensata para talleres de reparación, soportes únicos y piezas sujetas a ±1° o menos. El precio de compra y el mantenimiento son los más bajos de los tres, y un operador puede aprender a utilizar la máquina en una tarde. La desventaja es que cada nuevo ángulo se encuentra mediante flexión de prueba, que es lenta y requiere mucho material al repetir el trabajo.
 Dobladora hidráulica de chapa metálica serie WC67Y La prensa plegadora hidráulica serie WC67Y es una máquina dobladora de chapa metálica NC rentable ampliamente utilizada en talleres de fabricación de metales, producción de HVAC y fabricación en general... Ver producto →
Un controlador NC almacena datos de ángulo, tope trasero y carrera, mientras que un eje de torsión mantiene ambos cilindros paralelos a lo largo de todo el ariete. El marco de placa de acero soldado es la pieza que mantiene unida la geometría durante años de uso, y los constructores suelen verificarlo con análisis de tensión antes del primer corte. Esta clase es el compromiso habitual para los talleres que ejecutan lotes pequeños y medianos con cambios de trabajo frecuentes.
 Dobladora hidráulica de chapa metálica CNC síncrona con eje de torsión serie WC67K La prensa plegadora hidráulica CNC con barra de torsión serie WC67K es una máquina dobladora de láminas de metal de alta precisión y rango medio, ampliamente utilizada en fabricación de metales, gabinetes eléctricos... Ver producto →
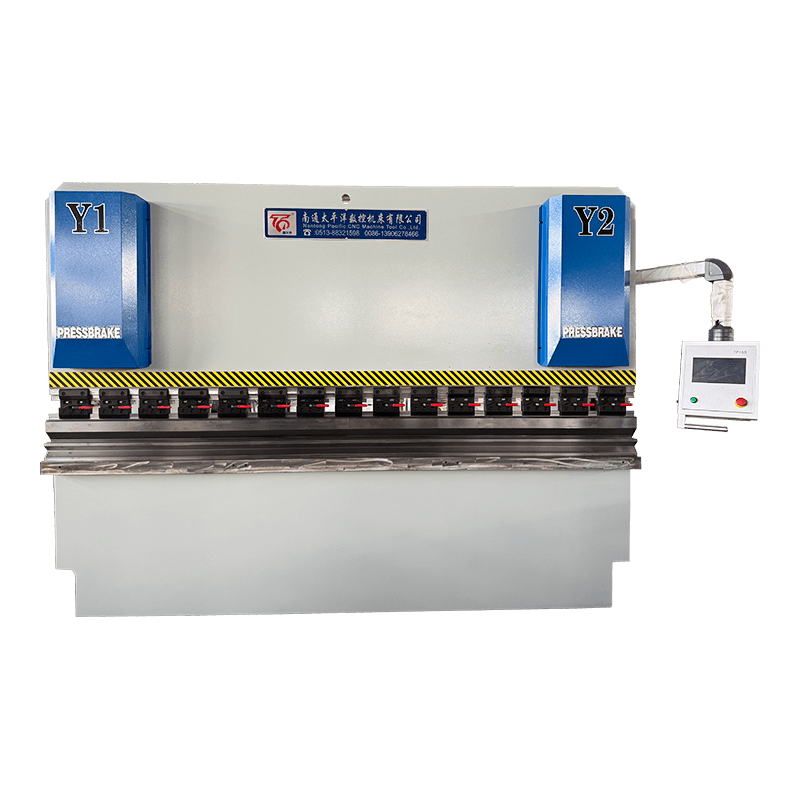
Dos cilindros servocontrolados con retroalimentación de posición independiente, control gráfico, programación del ángulo de curvatura y, a menudo, coronación automática. La repetibilidad de la posición es la razón para pagar por ello: en una pieza de 3.000 mm con una tolerancia de ±0,5°, esta clase elimina la mayoría de los dobleces de prueba y los desechos que siguen a un cambio de matriz. Es la opción menos indulgente si la tienda sólo fabrica tres de cualquier cosa.
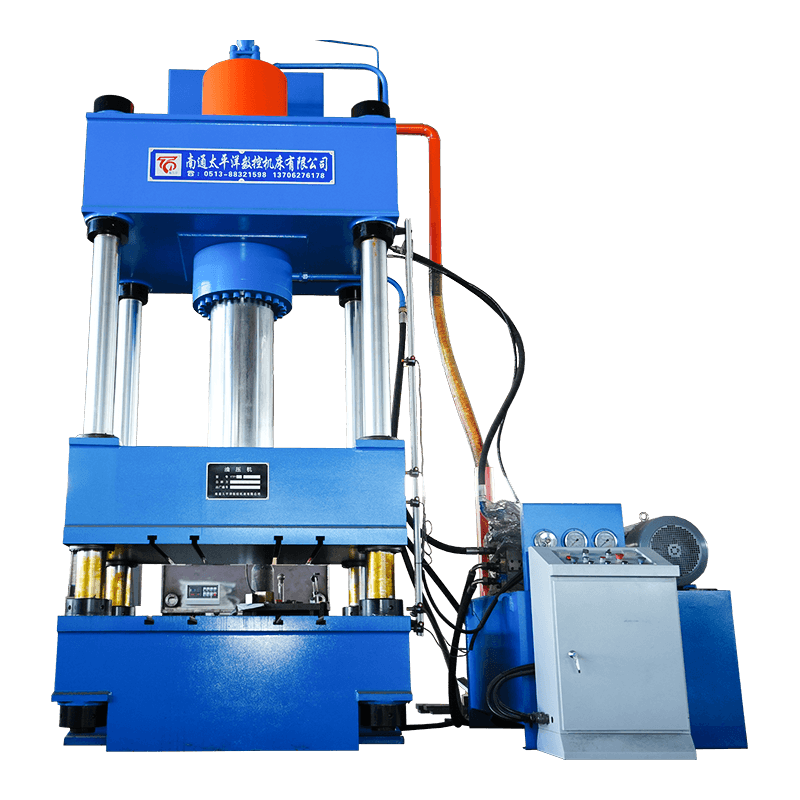
 Dobladora de chapa hidráulica servo CNC electrohidráulica serie WE67K La prensa plegadora hidráulica CNC servo electrohidráulica serie WE67K es una solución de doblado de precisión de alta gama desarrollada por Nantong Pacific CNC Machine Tool Co., Ltd.... Ver producto →
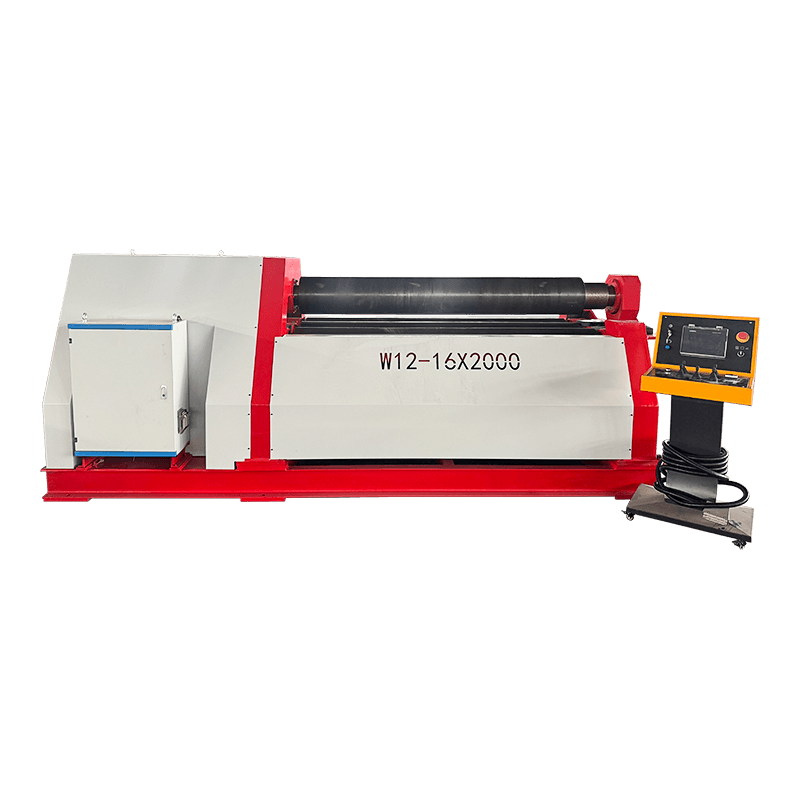
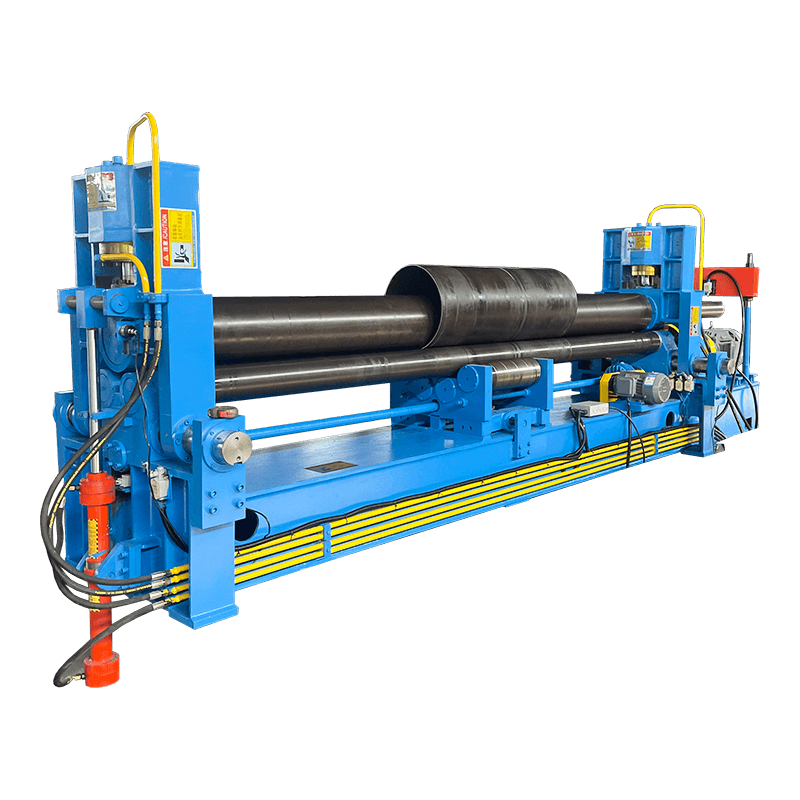
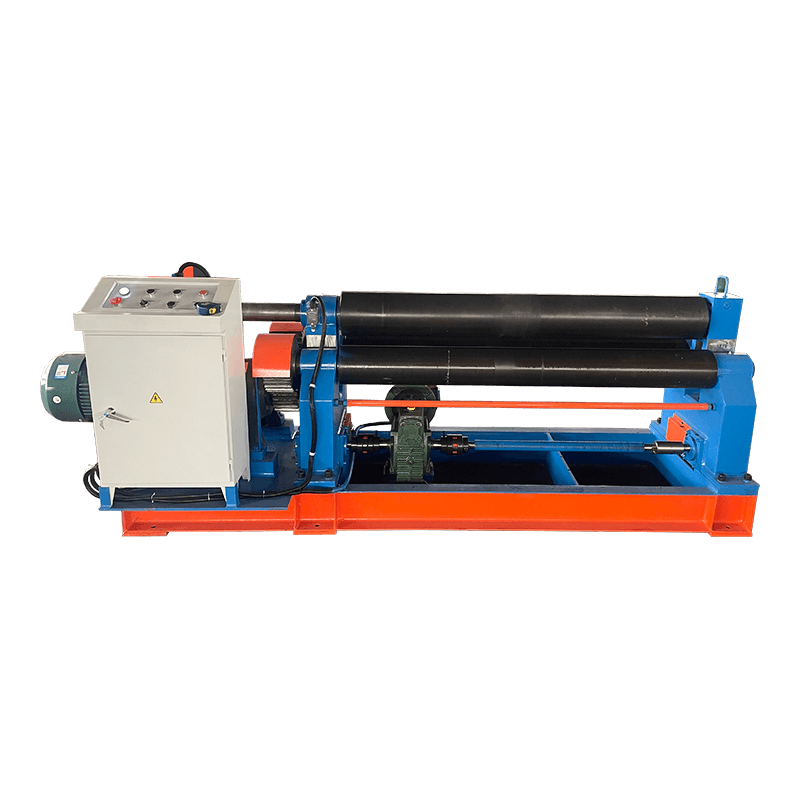
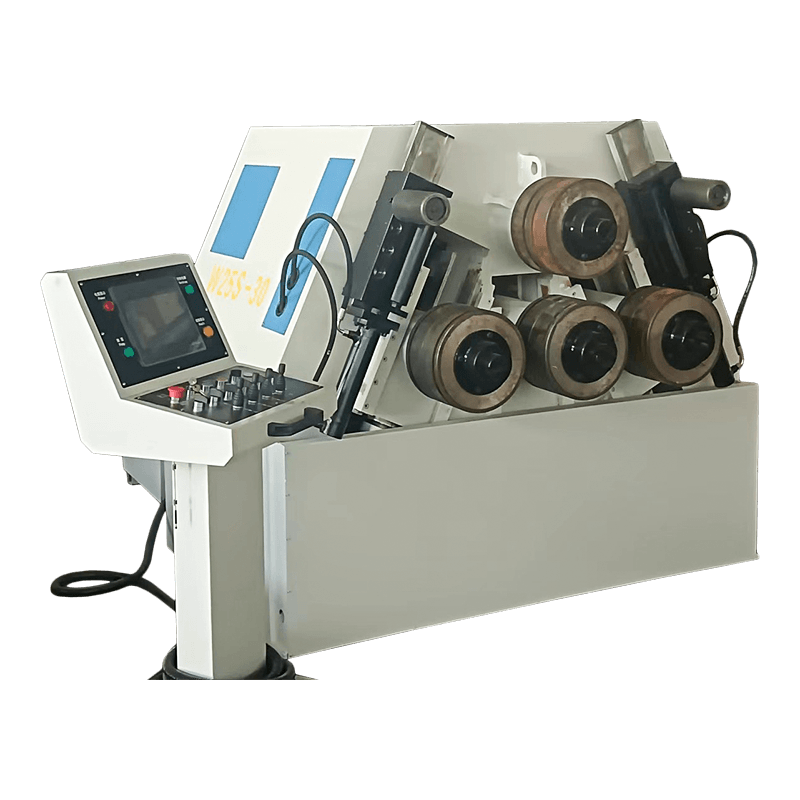
La “máquina dobladora de placas” se utiliza de manera informal para dos procesos diferentes. Si el dibujo muestra bridas rectas que se juntan en un ángulo definido, necesita una plegadora. Si muestra un radio suave (la carcasa de un cilindro, el cuerpo de un tanque, un cono enrollado), la máquina correcta es una máquina laminadora de placas con tres o cuatro rodillos, y una plegadora no puede producir esa forma en absoluto. Muchos fabricantes acaban teniendo ambos, porque una máquina laminadora tampoco puede fabricar una brida afilada de 90°. A continuación se describe la gama de laminación con diferentes configuraciones de rodillos: maquinas laminadoras de placas .
Una prueba de aceptación cuesta medio día y evita meses de discusiones. Realice estas comprobaciones con su propio material y su propio plano de pieza, no con la muestra que trae el proveedor.
| comprobar | como probar | Por qué es importante |
|---|---|---|
| Ángulo en toda su longitud | Doblar una muestra de larga duración; medir ambos extremos y el centro | Revela la desviación y si la coronación está funcionando. |
| Repetibilidad | Veinte golpes sin ajuste; deriva del ángulo de seguimiento | Muestra lo que realmente vale el control de posición del ariete |
| Precisión del tope trasero | Programe tres posiciones, mida las longitudes de las bridas con calibradores | Las dimensiones de la brida dependen completamente de ello. |
| Deflexión del marco y del ariete | Indicador de cuadrante en el ariete bajo carga nominal | La desviación permanente no se puede ajustar |
| Dispositivos de seguridad | Pruebe la cobertura de la cortina de luz y la función de mantener en marcha | Protección y cumplimiento del operador |
| Funciones del controlador | comprobar tooling library, bend allowance calculation, program storage | Estas características deciden el tiempo de configuración todos los días. |
| Documentación y repuestos. | Manual, diagrama de cableado, kits de sellos, disponibilidad de herramientas. | Determina cuánto dura una avería. |
La mayoría de los problemas de ángulos surgen en el área pequeña donde se unen el punzón, la placa y la matriz. El siguiente esquema muestra la zona de trabajo de una plegadora en vista isométrica, por lo que la geometría de las herramientas y la trayectoria de la fuerza a través del marco son más fáciles de visualizar.
Figura 3: esquema isométrico de la zona de flexión: punzón, placa, matriz en V y la base que soporta la carga.
Dos hábitos de mantenimiento protegen esta zona: mantener los hombros del troquel y la punta del punzón libres de incrustaciones y rebabas, y verificar la temperatura y la filtración del aceite hidráulico según lo programado. Ambas son tareas económicas que se manifiestan inmediatamente en la coherencia de los ángulos.
Utilice fuerza de flexión (kN) ≈ 650 × S² × L ÷ V para acero dulce, donde S es el espesor en mm, L es la longitud de flexión en metros y V es la apertura de la matriz en mm. Con V = 8 × S, un metro de placa de 6 mm necesita unos 490 kN, aproximadamente 50 toneladas. El acero inoxidable necesita aproximadamente 1,5 veces más, el aluminio aproximadamente la mitad.
Una prensa plegadora hidráulica convencional establece el ángulo con topes mecánicos, por lo que cada nuevo trabajo comienza con curvas de prueba. Una máquina dobladora de placas CNC almacena datos de ángulo, tope posterior y material, por lo que los trabajos repetidos comienzan a partir de un programa conocido y la primera pieza suele ser aceptable.
Sí, con salvedades. El acero inoxidable tipo 304 necesita aproximadamente 1,5 veces la fuerza del acero dulce y retrocede más, por lo que se deben verificar tanto el tonelaje como las herramientas. La apertura del troquel en V y la dureza de la punta del punzón suelen ser los factores limitantes, no el bastidor de la máquina.
No hay un límite fijo; Depende de la longitud de la curvatura y del tonelaje disponible. El techo práctico es donde la fuerza requerida excede la capacidad de la máquina o donde el radio interior producido por la matriz crece más de lo que permite el dibujo. Compare siempre la fuerza por metro, nunca el tonelaje total solo.
No. Una plegadora realiza curvas rectas con ángulos definidos; una máquina laminadora de placas forma curvas continuas, como cilindros y conos. La mayoría de los talleres de fabricación de metales que fabrican tanques y estructuras necesitan los dos tipos de máquinas una al lado de la otra, no una en lugar de la otra.
En la práctica típica de un taller, la preparación se reduce de aproximadamente 20 a 40 minutos en una máquina hidráulica convencional a 5 a 15 minutos en un modelo servo CNC, principalmente porque los datos de ángulo, carrera y tope trasero se recuperan en lugar de volver a encontrarse. El ahorro se repite sólo donde se repite el trabajo en sí.
Productos relacionados
Contáctenos
Dirección de fábrica
Parque Industrial Xichang, Ciudad de Chengdong, Haiancity, Nantong City, Provincia de Jiangsu, China
Correo electrónico
Teléfono
+86-13906278466
productos
Código QR