Oct 07, 2026
Un fabricante envía un dibujo: 3 mm de acero inoxidable 304, 2500 mm de longitud de curvatura, 90 grados, 400 piezas por semana y una tolerancia diagonal de más o menos 0,5 mm. Sobre el papel, casi cualquier plegadora de 100 toneladas puede producir esa pieza. En el suelo, la diferencia entre una máquina que mantiene la tolerancia en tres turnos y una que se desplaza después de 200 golpes se reduce a tres hechos mecánicos: cómo se mantienen los dos cilindros en sintonía, con qué precisión el ariete se detiene en profundidad y cuánto se deforman las vigas bajo carga.
Aquí está la versión corta de cómo comprar uno. Primero determine el tonelaje y la apertura de la matriz, luego el método de sincronización, luego el control y el tope trasero, y solo entonces compare marcas y precios. Ningún controlador puede rescatar una máquina que fue especificada con una apertura de matriz incorrecta o una fuerza por metro incorrecta.
Una plegadora no se dobla en ángulo. Empuja un punzón a una profundidad, y el ángulo es el resultado de esa profundidad, la apertura del troquel, el límite elástico y la recuperación elástica del material. Cada eje de una máquina dobladora CNC existe para mantener estable una de esas variables.
Las máquinas de eje de torsión unen ambos cilindros a través de un tubo mecánico, por lo que el ariete permanece paralelo por construcción y los dos lados no pueden moverse de forma independiente. Las máquinas electrohidráulicas utilizan una válvula proporcional y un codificador lineal en cada cilindro, y el CNC corrige Y1 e Y2 por separado. La disposición del servo cuesta más, pero puede inclinar el ariete deliberadamente, lo que ayuda con bridas desiguales y matrices que se han desgastado de manera desigual.
En la flexión al aire, el ángulo es muy sensible a la profundidad del ariete. Las guías de herramientas suelen utilizar una regla general de aproximadamente 1 grado de cambio de ángulo por cada 0,1 mm de error de profundidad con un troquel en V angosto, y menos a medida que se ensancha la abertura del troquel. Pida repetibilidad, no sólo resolución. Una máquina que posiciona a 0,01 mm pero repite a 0,05 mm seguirá dispersando ángulos en un lote.
Bajo carga, ambas vigas se curvan en el medio, por lo que el centro de una parte larga se dobla en un ángulo menor que los extremos. Las cuñas de coronación mecánicas o los cilindros de coronación hidráulicos levantan la plataforma en el centro y, en las máquinas programables, el CNC ajusta la corona a medida que cambia el tonelaje. Si sus curvas tienen una longitud superior a 1,5 m aproximadamente y su tolerancia de ángulo es estrecha, la coronación no es opcional.
El siguiente esquema muestra dónde se ubican físicamente esos ajustes en una máquina.
Estructura comentada de una prensa plegadora hidráulica, que muestra las partes que influyen en el ángulo de plegado.
En nuestra serie de máquinas dobladoras, tres configuraciones de plegadoras cubren la mayoría de los trabajos de chapa metálica y la decisión generalmente se toma según la tolerancia de ángulo más ajustada y la curvatura más larga, en lugar de según el tonelaje general.
| Serie | Sincronización y conducción. | Control | Ajuste típico |
|---|---|---|---|
| WE67K | Servoelectrohidráulico, válvulas proporcionales con codificadores lineales en ambos cilindros | CNC completo: Y1 e Y2, tope trasero X y R, coronación | Piezas largas, tolerancia de ángulos ajustados, lotes mixtos, acero inoxidable |
| WC67K | Sincronización mecánica del eje de torsión, accionamiento hidráulico | Profundidad CNC y tope trasero CNC | Fabricación general, paneles y cajas con tolerancias estándar. |
| WC67Y | Hidráulico, barra de torsión, sin eje CNC | Tope de profundidad manual o preestablecido | Curvas simples y repetitivas donde la tolerancia del ángulo es floja |
Si dobla 2 mo más a la vez, procesa láminas de acero inoxidable o de alta resistencia, o cambia entre números de pieza varias veces por turno, la corrección independiente Y1 e Y2 de una máquina electrohidráulica generalmente se amortiza más rápido de lo que sugiere la diferencia de precios. También le brinda una manera de solucionar un dado que ya no queda perfectamente paralelo.
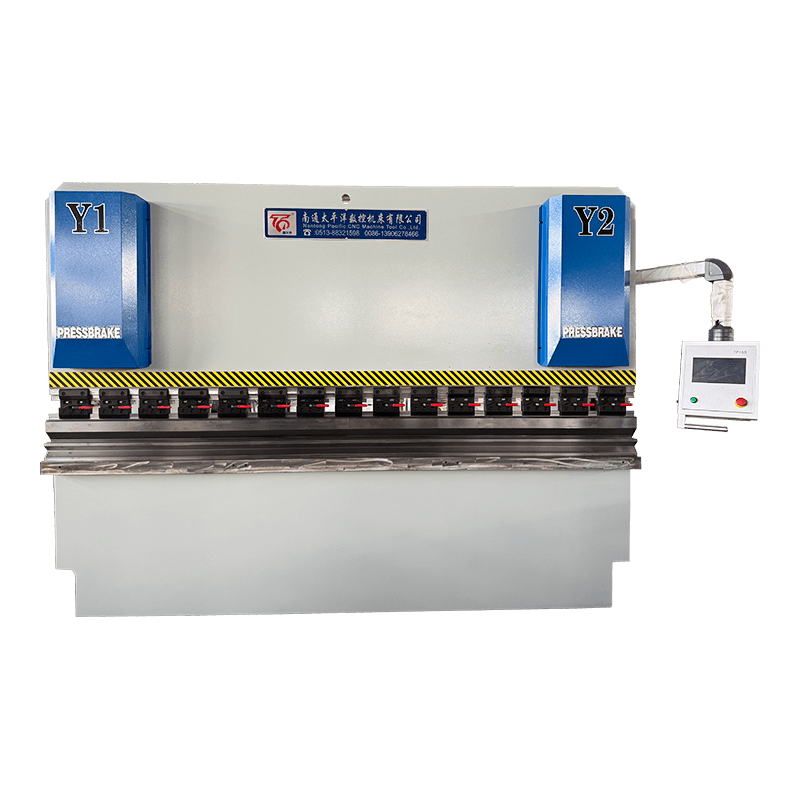
 Dobladora de chapa hidráulica servo CNC electrohidráulica serie WE67K La prensa plegadora hidráulica CNC servo electrohidráulica serie WE67K es una solución de doblado de precisión de alta gama desarrollada por Nantong Pacific CNC Machine Tool Co., Ltd.... Ver producto →
La sincronización del eje de torsión tiene menos bucles de control y menos ajustes, y en marcos construidos con placa de acero soldada ofrece resultados consistentes durante años. En nuestra serie WC67K, la estructura del marco se analiza con el software de tensión ANSYS, por lo que se verifica la geometría antes de cortar la placa, lo cual es más importante que los números de catálogo en camas largas.
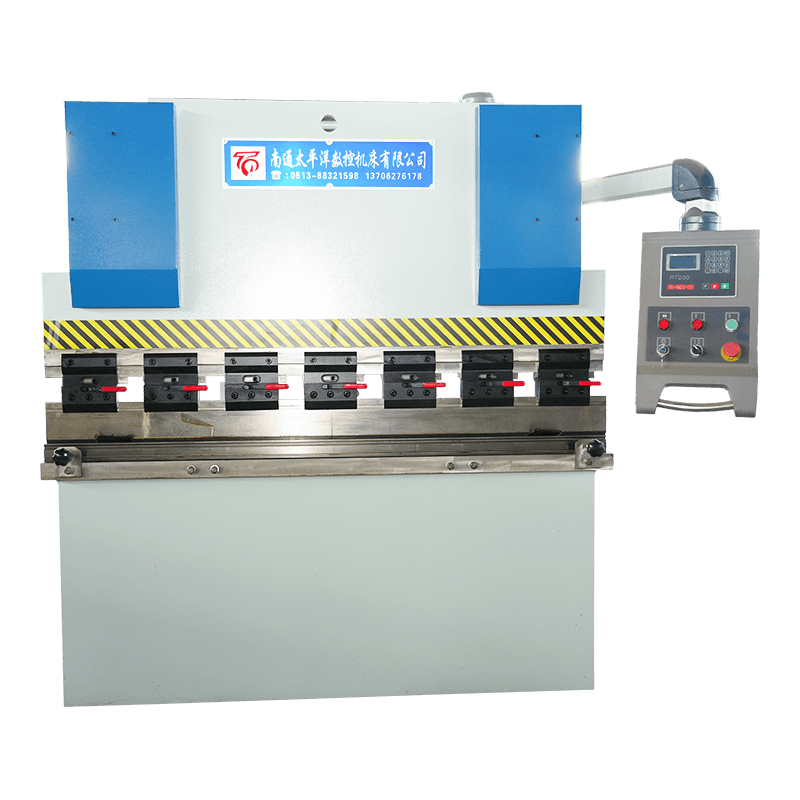
 Dobladora hidráulica de chapa metálica CNC síncrona con eje de torsión serie WC67K La prensa plegadora hidráulica CNC con barra de torsión serie WC67K es una máquina dobladora de láminas de metal de alta precisión y rango medio, ampliamente utilizada en fabricación de metales, gabinetes eléctricos... Ver producto →
No todos los trabajos necesitan un CNC. Para soportes únicos, canales simples y tiradas cortas donde unas pocas décimas de grado no importan, una máquina dobladora hidráulica simple con un tope de profundidad manual hace el mismo trabajo a un costo menor, y un operador experimentado mantendrá la tolerancia al tacto.
 Dobladora hidráulica de chapa metálica serie WC67Y La prensa plegadora hidráulica serie WC67Y es una máquina dobladora de chapa metálica NC rentable ampliamente utilizada en talleres de fabricación de metales, producción de HVAC y fabricación en general... Ver producto →
Una plegadora de 100 toneladas sobre una base de 3.200 mm no entrega 100 toneladas en cada metro de curvatura. Produce aproximadamente 31 toneladas por metro. Esa única conversión explica que la mayoría de las máquinas se compraron demasiado pequeñas y un buen número se compraron demasiado grandes.
Las tablas de herramientas de prensa plegadora comúnmente usan esta aproximación para acero dulce: la fuerza requerida por metro es aproximadamente 65 x t al cuadrado dividido por V, donde t es el espesor de la hoja en mm y V es la apertura de la matriz en mm. Partiendo de la regla habitual de que V es igual a 8t, una chapa de 3 mm necesita unas 24 toneladas por metro, y una chapa de 6 mm unas 47.
Fuerza requerida por metro para acero dulce a 90 grados de flexión al aire, usando la aproximación de 65 x t al cuadrado dividido por V con una apertura de matriz de 8t. Multiplique por la longitud real de curvatura en metros para dimensionar la máquina.
Cambia el material y la curva se mueve. El acero inoxidable necesita notablemente más fuerza para el mismo espesor, el aluminio considerablemente menos, y ambos también cambian la recuperación elástica y el radio interior que realmente obtendrá.
Factor de tonelaje relativo por material, con acero dulce fijado en 1,00. Estas son aproximaciones publicadas en tablas de herramientas, así que confirme la cifra real con su proveedor de herramientas antes de realizar el pedido.
Dos números más pertenecen a la conversación. En primer lugar, la apertura del troquel establece el reborde más corto que se puede formar: una regla general común para un punzón estándar es aproximadamente 0,7 veces V, por lo que un troquel de 8 V en una hoja de 1 mm requiere un reborde de más de aproximadamente 5,6 mm. En segundo lugar, abrir la V reduce el tonelaje requerido pero aumenta el radio interior y el retorno elástico que hay que compensar, razón por la cual un troquel más grande no es una salida gratuita a un problema de tonelaje.
Una cotización de plegadora solo es comparable si ambos proveedores cotizan con el mismo derecho. Envía estos puntos con la consulta:
La mayoría de los proyectos que decepcionan salen mal en la primera, tercera o quinta línea, no en la marca del controlador. Si desea que esta decisión se analice con ejemplos, nuestra guía sobre Cómo elegir la máquina dobladora de placas CNC adecuada cubre el mismo terreno desde la perspectiva del taller.
La selección del protector es parte de la especificación, no un accesorio: cortinas de luz o protectores láser en la apertura frontal, control con dos manos o un pedal protegido y un procedimiento claro para cambiar las herramientas con el ariete apoyado. En lo que respecta al mantenimiento, tres hábitos protegen la precisión más que ningún otro. Mantenga los hombros del punzón y del troquel limpios y libres de rebabas, porque una viruta debajo del punzón aparece como un error de ángulo en cada golpe. Observe la temperatura del aceite hidráulico, ya que el cambio de viscosidad altera la frecuencia con la que se detiene el ariete. Y verifique el paralelismo del ariete y el juego del tope trasero después de mover la máquina o después de una producción intensa, en lugar de esperar a que las piezas salgan de la tolerancia.
Forma láminas de metal en bridas, cajas, canales y paneles presionando la lámina en una matriz en V. El CNC controla la profundidad que recorre el ariete y dónde se detiene el tope trasero, de modo que la misma máquina pueda cambiar entre números de pieza sin configuración manual.
Para acero dulce, la fuerza requerida por metro es aproximadamente 65 x t al cuadrado dividido por V, donde t es el espesor en mm y V es la apertura de la matriz en mm. Multiplique por la longitud de la curvatura y luego ajuste según el material: aproximadamente 1,5 para acero inoxidable y aproximadamente 0,65 para aluminio.
Todas estas máquinas son hidráulicas o servoaccionadas; CNC describe el control. Una plegadora hidráulica convencional utiliza un tope de profundidad manual, mientras que una plegadora CNC programa la profundidad del ariete en Y1 e Y2, las posiciones del tope trasero en X y R y, a menudo, la coronación.
El precio depende principalmente del tonelaje, la longitud de plegado, el nivel de control y las herramientas. Una máquina pequeña de 40 toneladas y una servomáquina electrohidráulica de 200 toneladas se encuentran en categorías completamente diferentes, por lo que siempre compare cotizaciones que indiquen el tonelaje, la apertura del troquel y las herramientas incluidas.
Sí. El acero inoxidable necesita aproximadamente un 50 por ciento más de fuerza que el acero dulce para el mismo espesor y muestra más recuperación elástica, mientras que el aluminio necesita menos fuerza pero tiende a marcar fácilmente, por lo que a menudo se utiliza una película protectora o un radio de troquel más grande.
Verifique el nivel y la temperatura del aceite hidráulico diariamente, mantenga limpios los hombros del punzón y del troquel, inspeccione el juego del tope trasero y la tensión de la correa semanalmente y verifique el paralelismo del ariete después de mover la máquina o de un ciclo de producción largo. Reemplace los filtros y sellos según el cronograma del manual.
Un último punto que vale la pena recordar al comparar ofertas: la especificación que decide si una máquina gana dinero es el tonelaje por metro en la apertura de la matriz, la repetibilidad del tope del ariete y el alcance del tope trasero. Todo lo demás es refinamiento. También es útil saber un fabricante que puede fabricar máquinas de serie estándar y equipos no estándar, porque las familias de piezas cambian durante la vida útil de una plegadora con mucha más frecuencia que la propia máquina.
Productos relacionados
Contáctenos
Dirección de fábrica
Parque Industrial Xichang, Ciudad de Chengdong, Haiancity, Nantong City, Provincia de Jiangsu, China
Correo electrónico
Teléfono
+86-13906278466
productos
Código QR