Nov 11, 2026
Dos fabricantes cotizan el mismo armazón de 2500 mm × 20 mm. El primero compra una laminadora de placas hidráulica de 20 × 2500, utiliza acero dulce durante años y nunca ha tenido un problema grave. El segundo compra la misma clasificación, lo alimenta con acero inoxidable 304 y luego pasa tres meses persiguiendo bordes agrietados y cáscaras ovaladas.
No había ningún problema con ninguna de las máquinas. La cifra de capacidad se leyó simplemente de dos maneras diferentes. En una máquina laminadora de placas hidráulica, "20 × 2500" es una abreviatura que se mantiene solo en un límite elástico particular, una geometría de rodillo y una longitud de laminado. Cambia cualquiera de los tres y el número se mueve.
Lo que sigue cubre los puntos que realmente deciden si una máquina laminará su trabajo: la geometría de conformado en la línea de contacto, la decisión entre tres rodillos y cuatro, cómo la resistencia del material redefine la capacidad y qué medir antes de aprobar la entrega.
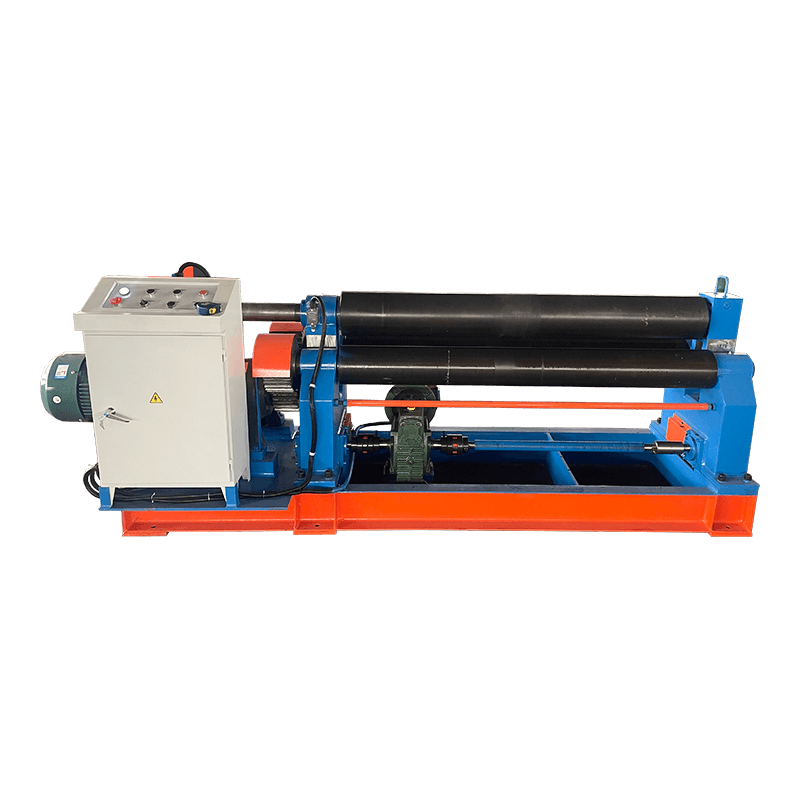
Una máquina laminadora de placas hidráulica forma la placa atrapándola entre un rodillo superior descendente y dos rodillos inferiores accionados. Los cilindros hidráulicos empujan el rodillo superior hacia abajo; Los rodillos inferiores se asientan sobre cojinetes fijos en el marco y se giran mediante un motor hidráulico y un reductor. La fricción arrastra la placa a través de los rodillos. El desplazamiento vertical entre el rodillo superior y los rodillos inferiores establece la curvatura, y las pasadas repetidas con el rodillo superior bajado construyen progresivamente un cilindro completo.
El accionamiento hidráulico es importante para algo más que comodidad. El control de presión proporciona un posicionamiento suave y repetible del rollo, mantiene el rollo contra el retorno elástico en una placa gruesa y proporciona un amortiguador de sobrecarga que una disposición mecánica atornillada no puede igualar. También hace que el control numérico sea práctico, razón por la cual la mayoría de las máquinas modernas posicionan el rodillo superior mediante un radio programado en lugar de hacerlo mediante un volante.
La geometría también explica la mayor limitación de la máquina. Debido a que la placa debe agarrarse para ser impulsada, el último tramo de cada extremo no puede alcanzar la curvatura completa en la primera pasada. Ese extremo plano es el "margen sin doblar" y es el detalle más costoso del laminado de cilindros: se recorta, se suelda en la costura y se aplana, o se vuelve a enrollar en una segunda configuración.
Si la costura longitudinal de su caparazón se asienta en una zona que debe ser redondeada con un margen de error de un milímetro, coloque el presupuesto en una máquina de cuatro rodillos o en una universal de tres rodillos con precurvado de extremos genuino. Si lamina una amplia gama de diámetros en lotes pequeños y sus soldadores pueden recortar y volver a laminar los extremos, una máquina simétrica de tres rodillos hará el trabajo con un costo de capital mucho menor.
| Configuración | Finalizar el predoblado | Margen de extremo no doblado | Configuración por shell | Mejor ajuste |
|---|---|---|---|---|
| Simétrico de tres rodillos (W11) | No es posible en ciclo; extremos recortados o enrollados | Aproximadamente de 1 a 1,5 veces la distancia al centro del rodillo inferior | más largo | Tiradas de un solo diámetro, planchas ligeras y medianas, trabajos sensibles al coste |
| Universal de tres rodillos (W11S) | Reposición de los rodillos superior e inferior para el predoblado final | Aproximadamente 0,5 a 1 veces | Medio | Diámetros mixtos, trabajo cónico, placa mediana |
| Cuatro rollos (W12) | Rollos inferiores rise to pre-bend both ends without unloading the plate | Aproximadamente entre 0,3 y 0,5 veces, cerca de cero en los modelos CNC | más corto | Carcasas con costura visible, acero inoxidable y placa de desgaste, lotes repetidos |
Una máquina universal de tres rodillos gana su prima gracias a la geometría de los rodillos inferiores: los dos rodillos inferiores se pueden inclinar o sujetar de modo que el extremo de la placa se doble antes de laminar el cuerpo de la carcasa. Es el punto medio práctico para un taller que enrolla de todo, desde conductos de 3 mm hasta carcasas de tanques de 12 mm en la misma máquina.
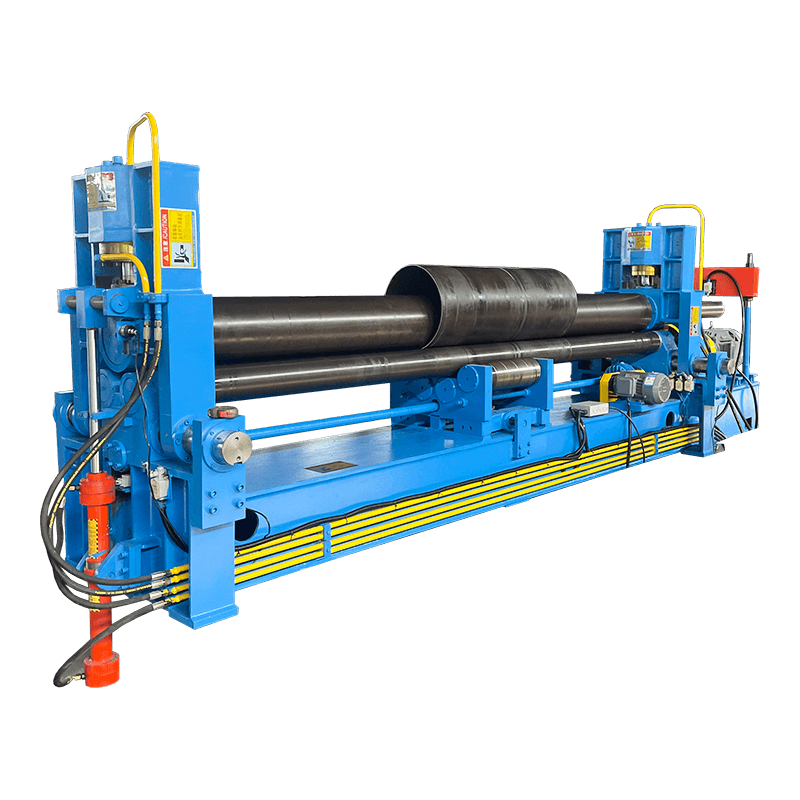 Máquina laminadora hidráulica universal de tres rodillos serie W11S El diseño universal de tres rodillos admite el predoblado de los extremos y el laminado continuo, lo que lo convierte en una práctica opción intermedia para diversos trabajos de taller. Ver producto →
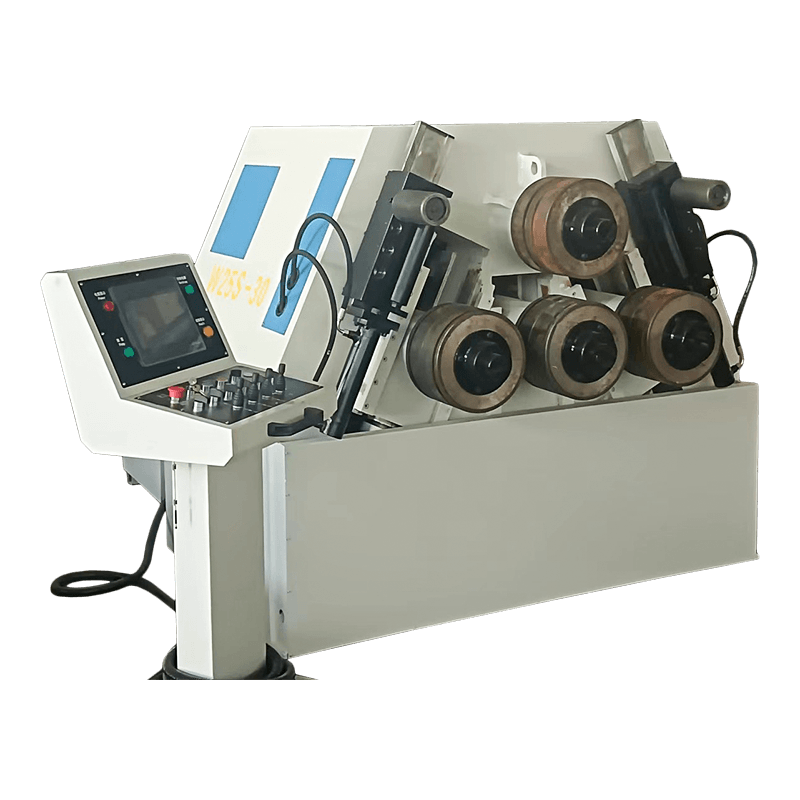
Una máquina de cuatro rodillos elimina el compromiso de otra manera: los rodillos inferiores levantan la placa y la ponen en contacto con el rodillo superior para que ambos extremos puedan predoblarse sin soltar la pieza de trabajo. En trabajos repetitivos, esto no es sólo una ganancia de calidad, es una ganancia de tiempo de ciclo, porque el operador ya no gira la placa de un extremo a otro entre pasadas.
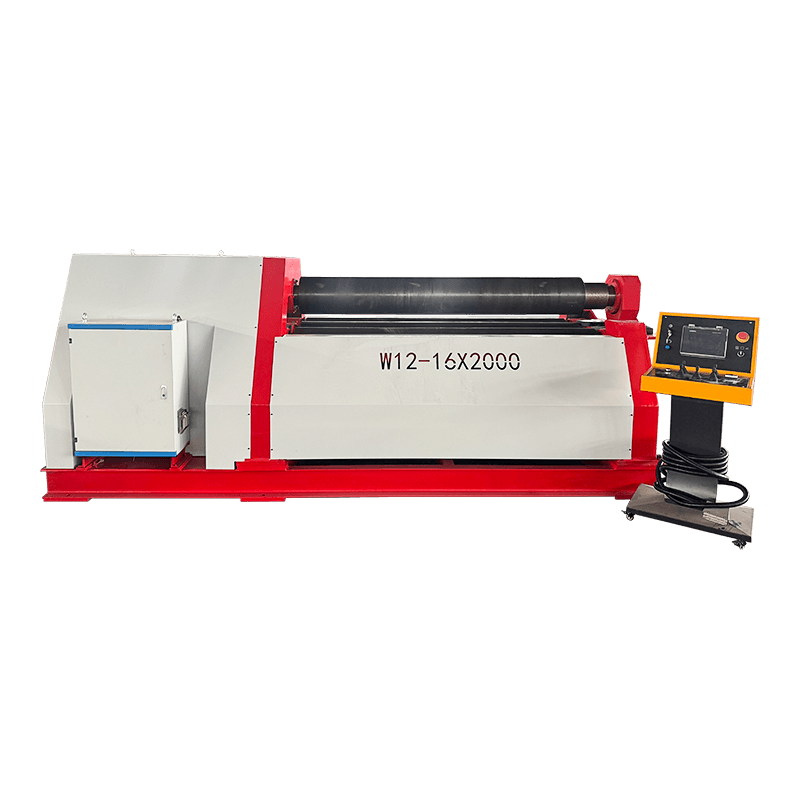 Máquina laminadora de placas hidráulica de cuatro rodillos serie W12 El diseño hidráulico de cuatro rodillos precurva ambos extremos de la placa en una sola configuración y admite el conformado continuo, lo que resulta útil cuando el laminado repetitivo requiere menos pasos de manipulación. Ver producto →
La capacidad siempre se cotiza frente a un límite elástico. Trate cada cifra de espesor en una cotización como "espesor a X MPa" y pregunte qué es X. La mayoría de los constructores publican una capacidad de laminación de acero dulce de aproximadamente 235 a 245 MPa, lo que corresponde a calidades como S235JR o Q235.
La fuerza de rodadura aumenta aproximadamente con la raíz cuadrada del límite elástico, por lo que la reducción no es lineal y es fácil de subestimar. Una máquina de 20 mm de acero dulce maneja aproximadamente 16 mm de S355 con el mismo ancho, y más cerca de 12 mm de acero inoxidable 304 una vez que se tiene en cuenta el endurecimiento por trabajo, porque los grados austeníticos se endurecen a medida que se deforman y necesitan pasadas adicionales a menor profundidad de mordida.
Otras dos variables mueven silenciosamente el mismo número. La primera es la anchura: un espesor que resulta cómodo a 1.500 mm puede estar fuera de alcance a 3.000 mm, porque el diámetro del rollo necesario para resistir la deflexión crece con el cubo de la luz. El segundo es el diámetro mínimo que desea enrollar: una regla general lo establece aproximadamente 1,2 veces el diámetro del rodillo superior para una máquina de tres rodillos, razón por la cual una placa delgada sobre una carcasa de diámetro pequeño a veces necesita una máquina más pequeña en lugar de una más grande.
El grosor del titular llama la atención; Las siguientes líneas deciden cuántos proyectiles salen del taller en cada turno.
La mayoría de los problemas de rodadura surgen en la primera semana, no en el primer año, y casi todos se remontan a una especificación que nunca se probó. Reserve la prueba de aceptación en torno al trabajo más pesado, amplio e incómodo de su lista, no en torno al caparazón favorito del demostrador.
Solicite esas medidas por escrito. Un certificado que indique el espesor y el ancho por sí solo no le dice nada sobre la redondez, y la redondez es lo que su soldador y su cliente juzgarán de la máquina.
Las máquinas laminadoras hidráulicas son mecánicamente simples y la mayoría de las fallas están relacionadas con los fluidos más que con las estructurales. La limpieza del aceite es el primer elemento en cualquier programa de mantenimiento: el aceite contaminado raya la bomba y hace que el rodillo superior se desplace bajo carga, lo que aparece como una forma cónica en la carcasa terminada mucho antes de que algo falle visiblemente. Revise el filtro de retorno, observe si hay fugas en los sellos del cilindro y mantenga las superficies de los rodillos y las caras deslizantes de las guías lubricadas según el intervalo del constructor.
El estado de la placa también importa. Las escamas de molino y la arena que se introducen en la zona de contacto marcan los rollos y, posteriormente, los rollos marcados se imprimen en cada caparazón. Limpiar la placa antes de alimentarla y limpiar los rodillos al final de un turno cuesta minutos y ahorra un triturado.
Cuando aparece una falla, el punto de partida útil es el patrón en el trabajo terminado: un cono apunta al paralelismo de los rodillos, un barril apunta a la desviación y los puntos de deslizamiento a la condición de la superficie o una mordida de tamaño insuficiente. En esta guía se recopilan más lecturas sobre los patrones de falla comunes para Problemas y soluciones de laminación de placas. , y el completo gama de máquinas laminadoras de placas cubre configuraciones de tres y cuatro rodillos para comparar.
Estas son las preguntas que surgen con más frecuencia durante las especificaciones, la cotización y el primer mes de operación.
Forma placas planas en cilindros, conos y arcos: tanques, recipientes, conductos, tuberías, secciones de torres y revestimientos del casco. Reemplaza el trabajo de martillo y formador con un proceso impulsado y repetible.
Depende del ancho y del límite elástico, no de un número. Una máquina de 20 mm × 2500 mm a 235 MPa enrolla aproximadamente 16 mm de S355 o aproximadamente 12 mm de acero inoxidable 304 con el mismo ancho.
Una máquina de tres rodillos necesita un ciclo o paso de manipulación separado para predoblar los extremos, dejando un margen plano. Una máquina de cuatro rodillos levanta sus rodillos inferiores para predoblar ambos extremos en una sola configuración, reduciendo tanto el margen como el tiempo del ciclo.
Sí, con reducción de aforo. Los grados como 304 y 316 se endurecen a medida que se deforman, así que planifique aproximadamente entre el 50 y el 60 por ciento de la clasificación de acero dulce, más pasadas con mordidas menos profundas y protección contra rodaduras contra marcas.
El precio sigue el diámetro del rollo, el ancho de la placa, la potencia del motor y el nivel de control mucho más que el espesor principal. Una máquina pequeña de tres rodillos cuesta una fracción de una CNC de cuatro rodillos con la misma capacidad nominal, así que compare las cotizaciones solo después de determinar la capacidad según la calidad del material.
El predoblado es la primera pasada, donde los extremos de la placa se curvan hasta el radio final antes de laminar el cuerpo de la carcasa. Sin él, los extremos permanecen planos y ese material se recorta o se vuelve a enrollar en una segunda configuración.
Productos relacionados
Contáctenos
Dirección de fábrica
Parque Industrial Xichang, Ciudad de Chengdong, Haiancity, Nantong City, Provincia de Jiangsu, China
Correo electrónico
Teléfono
+86-13906278466
productos
Código QR