Oct 28, 2026
Tres milímetros de acero inoxidable, 2.500 mm de largo, se doblan en un canal en U con dos curvas de 90 grados y una curva de 45 grados, y el panel terminado tiene que atornillarse directamente a un marco cortado con láser sin una sola reelaboración. Para eso se compra una máquina dobladora de chapa. No es la chapa más gruesa del astillero ni la de mayor tonelaje del catálogo.
Comience con la conclusión. Especifique la máquina alrededor de la pieza más pesada y más larga que espera cotizar durante los próximos dos años, luego agregue aproximadamente un 20 por ciento de espacio libre. El tonelaje, la longitud de curvatura, la profundidad de la garganta y el tipo de control se derivan de esa única pieza. Todo lo demás, desde el número de ejes del tope trasero hasta la marca de la bomba hidráulica, es secundario y se puede negociar más adelante.
Lo que sigue es cómo se calculan esos límites, qué especificaciones los compradores suelen malinterpretar y las preguntas que surgen en casi todas las consultas de pedidos.
Una plegadora se describe mediante tres capacidades principales y, por lo general, solo una de ellas se compara adecuadamente antes de realizar un pedido.
La fuerza que debe aplicar una máquina en la mitad del tramo está determinada por el espesor de la hoja, la resistencia a la tracción del material, la apertura de la matriz y la longitud de la curvatura. La flexión al aire exige la menor fuerza. El fondo o acuñado, donde el punzón presiona el material completamente dentro del troquel, puede exigir varias veces más. Por eso, una cifra de tonelaje nominal por sí sola significa muy poco: 100 toneladas con una matriz en V de 16mm y 100 toneladas con una matriz en V de 6 mm son en la práctica dos máquinas completamente diferentes.
La longitud nominal en el nombre de un modelo, como por ejemplo 2500 mm, es el ancho máximo de la pieza de trabajo, pero el espacio entre las carcasas laterales es más corto. Una máquina de 2.500 mm puede ofrecer aproximadamente 2.050mm entre marcos, por lo que una pieza con bridas de retorno profundas puede ser físicamente imposible de insertar aunque sea más corta que la longitud nominal. La profundidad de la garganta y la altura abierta (luz del día) son igualmente importantes cuando la pieza es una caja, un gabinete o un canal formado en lugar de una tira plana.
Dos máquinas con idéntico tonelaje y longitud idéntica pueden diferir en un factor de tres en precio simplemente por cómo controlan la posición del ariete. La recuperación elástica cambia con el lote de material, la dirección del grano y el desgaste de las herramientas, por lo que el control de circuito cerrado y la coronación son mucho más importantes cuando se ejecutan lotes pequeños de trabajo variado que cuando se ejecuta un número de pieza todo el día.
La fuerza de flexión por aire se puede estimar con la fórmula que los fabricantes de plegadoras han publicado durante décadas: la fuerza por metro en kilonewtons equivale a 650 multiplicado por el cuadrado del espesor de la lámina, dividido por la apertura de la matriz en V. Para el acero dulce, la apertura de la matriz normalmente se considera ocho veces el espesor de la lámina. La siguiente tabla aplica esa fórmula en todo el rango de espesor que cotizan la mayoría de los talleres de fabricación.
| Espesor de la hoja | Apertura de matriz en V | Fuerza por metro | Fuerza para una curva de 2,5 m |
|---|---|---|---|
| 1,0 milímetros | 8mm | 8 t/m | 21 toneladas |
| 2,0 milímetros | 16 mm | 17 t/m | 42 toneladas |
| 3,0 milímetros | 25mm | 25 t/m | 62 toneladas |
| 4,0 milímetros | 32mm | 33 t/m | 83 toneladas |
| 6,0 milímetros | 50 mm | 50 t/m | 124 toneladas |
| 8,0 milímetros | 64mm | 66 t/m | 166 toneladas |
| 10,0 milímetros | 80 milímetros | 83 toneladas/m | 207 toneladas |
Trate la tabla como un punto de partida y no como una respuesta final. Las curvas profundas, las pequeñas aberturas de la matriz, los grados de alta resistencia a la tracción y las longitudes de brida cortas aumentan el tonelaje requerido, mientras que doblar solo los extremos de una parte larga empuja la carga hacia el centro del ariete, que es exactamente donde la deflexión duele más.
El tonelaje es sólo la mitad de la especificación. La otra mitad decide si la pieza se puede cargar, doblar y retirar. Analice estos antes de firmar:
Aquí es donde radica la mayor parte de la diferencia de precio, y donde la respuesta correcta depende de su combinación de trabajos y no sólo de su presupuesto.
Dobladoras hidráulicas convencionales Utilice un tope de profundidad mecánico y un tope trasero ajustado manualmente. Son la opción sensata cuando el trabajo es repetitivo, en su mayoría simples curvas de 90 grados, y el operador puede realizar correcciones. La instalación lleva tiempo y depende de la experiencia del operador, pero el sistema mecánico es sencillo y económico de mantener.
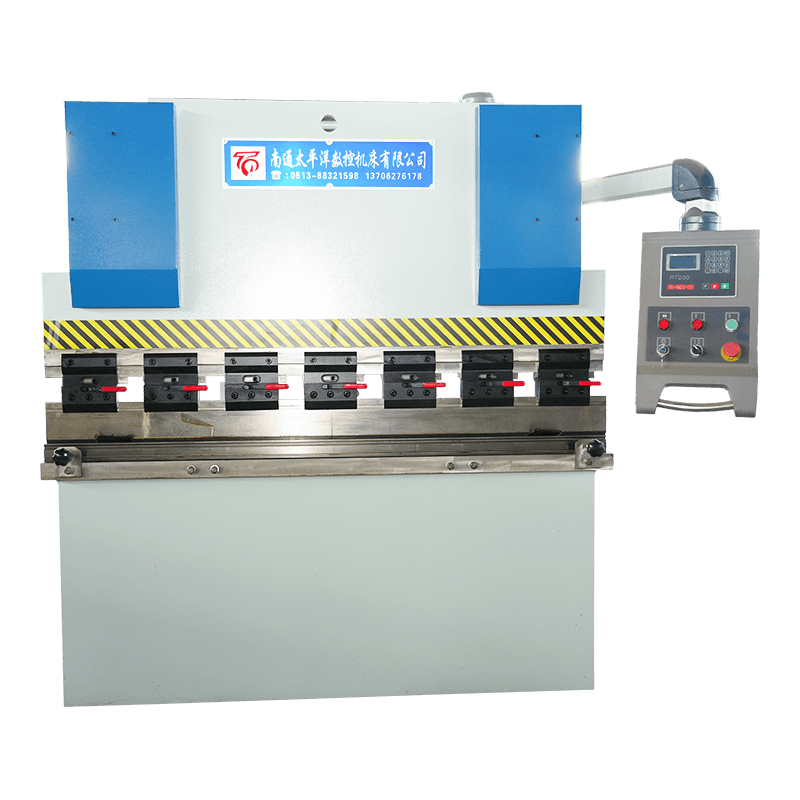
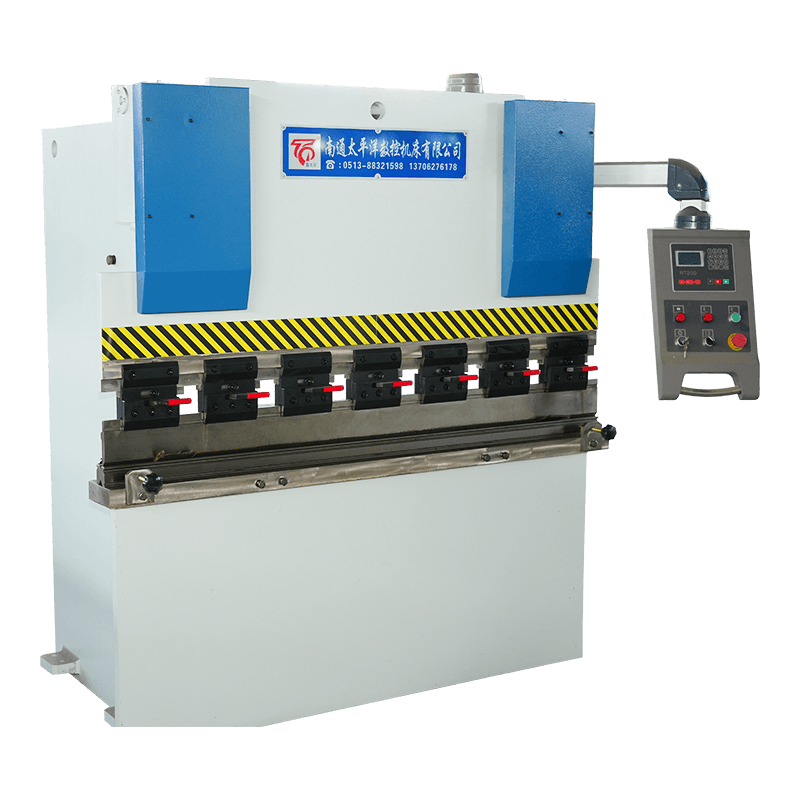 Dobladora hidráulica de chapa metálica serie WC67Y Una plegadora NC rentable con control E21 o RT200, adecuada para fabricación, HVAC y fabricación en general. Ver producto →
Máquinas CNC síncronas de eje de torsión vincule dos cilindros con una barra de torsión para que ambos extremos del ariete viajen juntos y agregue un control numérico para la profundidad del ariete y la posición del tope trasero. Mantienen el ángulo mejor que un tope puramente mecánico, almacenan programas para trabajos repetidos y manejan lotes mixtos mucho más cómodamente, a un costo superior moderado.
 Dobladora hidráulica CNC síncrona con eje de torsión serie WC67K Prensa plegadora CNC de gama media con control TP10S o DA41T, ubicada entre las opciones de eje de torsión y servo electrohidráulico. Ver producto →
Máquinas servo CNC electrohidráulicas controle cada cilindro en un circuito cerrado utilizando válvulas proporcionales y escalas lineales, de modo que la posición del ariete se mida en lugar de asumirse, y el control pueda corregir el retroceso y la deflexión sobre la marcha. Son la respuesta correcta cuando la tolerancia de ángulos es estrecha, cuando los lotes son pequeños y mezclados o cuando un operador tiene que manejar varias máquinas.
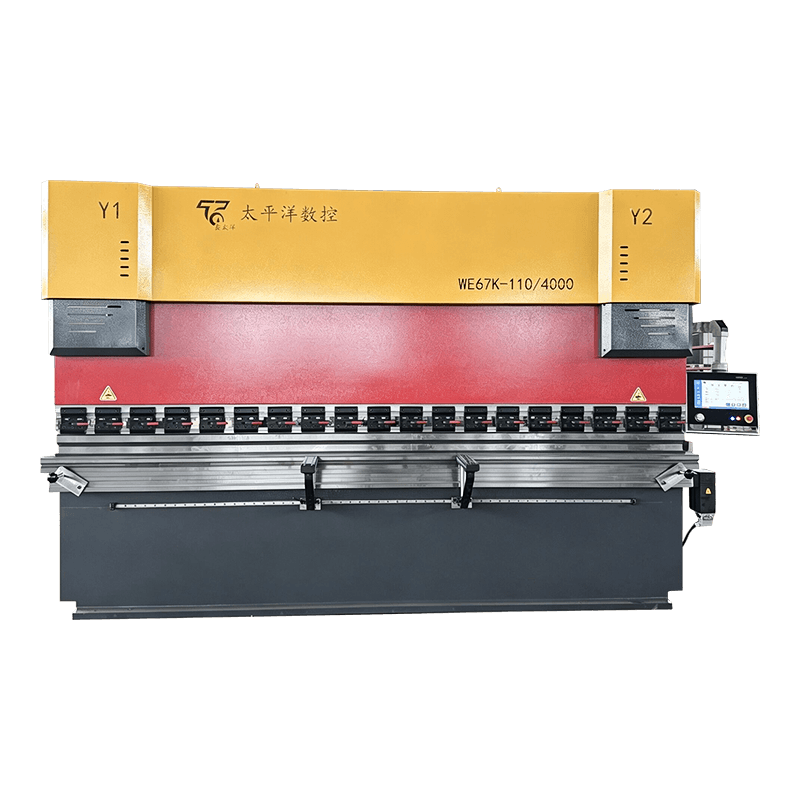 Dobladora hidráulica CNC servo electrohidráulica serie WE67K Prensa plegadora de precisión de alta gama con control de circuito cerrado y opciones Delem, ESA o Cybelec para trabajos complejos de chapa metálica. Ver producto →
Si todavía está sopesando el punto medio de ese rango, en esta guía se cubre una comparación práctica de los tipos de unidades y dónde vale la pena cada uno. elegir la máquina dobladora de placas CNC adecuada .
El mismo espesor y el mismo troquel pueden exigir una fuerza muy diferente dependiendo de qué tan lejos se adentre el punzón en el material. La base es el doblado al aire, donde la lámina toca sólo los hombros del troquel. El fondo y el acuñado multiplican esa cifra, y el multiplicador es la razón por la que una máquina que dobla cómodamente 4 mm en el aire puede tener dificultades con la misma hoja bajo herramientas de acuñado.
La consecuencia práctica es simple. Si compra un tonelaje para doblar con aire y luego cambia a herramientas de acuñación para alcanzar un radio interior estrecho, es posible que se encuentre fuera de la capacidad nominal de la máquina en un trabajo que pensaba que estaba dentro de ella.
Comprender la geometría de la zona de flexión explica la mayoría de las decisiones de especificaciones anteriores. La punta del punzón presiona la hoja hacia la abertura en V del troquel; los hombros del troquel establecen el radio interior; la apertura de la matriz determina tanto la fuerza requerida como la longitud mínima de la brida.
La mayoría de las disputas posteriores a la entrega provienen de una especificación incompleta y no de una máquina defectuosa. Una consulta útil indica el grado del material y el rango de espesor, la longitud máxima de curvatura, el radio interior más pequeño, la brida mínima, la tolerancia del ángulo en grados, el estándar de herramientas que desea utilizar y el estándar de seguridad que debe cumplir la máquina. En Europa, las prensas plegadoras hidráulicas se especifican comúnmente según EN 12622; Los compradores de otras regiones deben indicar explícitamente el requisito local equivalente.
Una pregunta que vale la pena hacerse antes de firmar. Pídale al proveedor que confirme el tonelaje disponible en toda la longitud nominal, no solo en la mitad del tramo, y que indique cómo la máquina compensa la deflexión del ariete. Un fabricante con ingeniería interna, como Máquina herramienta CNC Nantong Pacific , debería poder responder a ambas por escrito.
Forma láminas planas en ángulos, canales, cajas y perfiles curvos presionando el material entre un punzón y una matriz. Los usos típicos incluyen recintos, conductos, soportes, piezas de chasis, paneles de techo y pared, y cualquier pieza en la que un espacio plano deba convertirse en una forma tridimensional.
Para doblar al aire, multiplique 650 por el cuadrado del espesor, divida por la abertura del troquel en V y multiplique por la longitud del doblado en metros. Luego aplique un factor de material: aproximadamente 1,5 para el acero inoxidable y de 0,5 a 0,6 para el aluminio. Agregue espacio libre si alguna vez espera utilizar herramientas de acuñación.
Las máquinas hidráulicas convencionales se adaptan a trabajos simples y repetitivos de 90 grados donde el tiempo de preparación no es crítico. Las máquinas CNC, particularmente los tipos servo electrohidráulicos, se amortizan cuando la combinación de trabajos varía, la tolerancia de ángulo es estrecha o el mismo operador maneja más de una máquina.
El agrietamiento generalmente proviene de la flexión a través de un borde cortado con láser o cizallado con un radio interior demasiado pequeño para el material, o de una línea de flexión que corre a lo largo de la dirección de laminado. La recuperación elástica es inherente a la flexión al aire y crece con la resistencia a la tracción, por lo que necesita una corrección del ángulo de bucle cerrado o de sobreflexión.
Puede hacerlo, siempre que la máquina tenga suficiente tonelaje para el trabajo más grueso y longitud suficiente para el más largo, y siempre que acepte que el material delgado puede necesitar herramientas diferentes. La lámina delgada necesita una matriz estrecha y, a menudo, un punzón más afilado; La lámina gruesa necesita una matriz ancha y un mayor tonelaje.
Verifique la rectitud del ariete y las grietas del marco, las fugas hidráulicas, los sellos del cilindro, el estado de la barra de torsión o las servoválvulas, la disponibilidad del controlador y el soporte de repuestos. Las herramientas a menudo valen más que la máquina, así que confirme que el punzón y la matriz coincidan y que no estén desgastados más allá del punto de mantener un ángulo.
Productos relacionados
Contáctenos
Dirección de fábrica
Parque Industrial Xichang, Ciudad de Chengdong, Haiancity, Nantong City, Provincia de Jiangsu, China
Correo electrónico
Teléfono
+86-13906278466
productos
Código QR